

 Eng




Podstawy plastyczności metali w operacjach tłoczenia
 2026.10.01
 Wiadomości branżowe
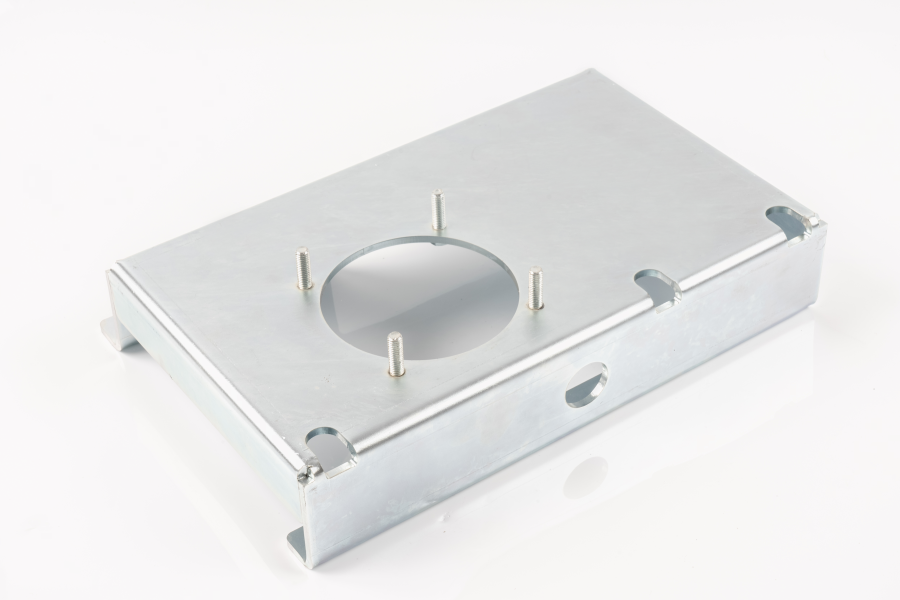
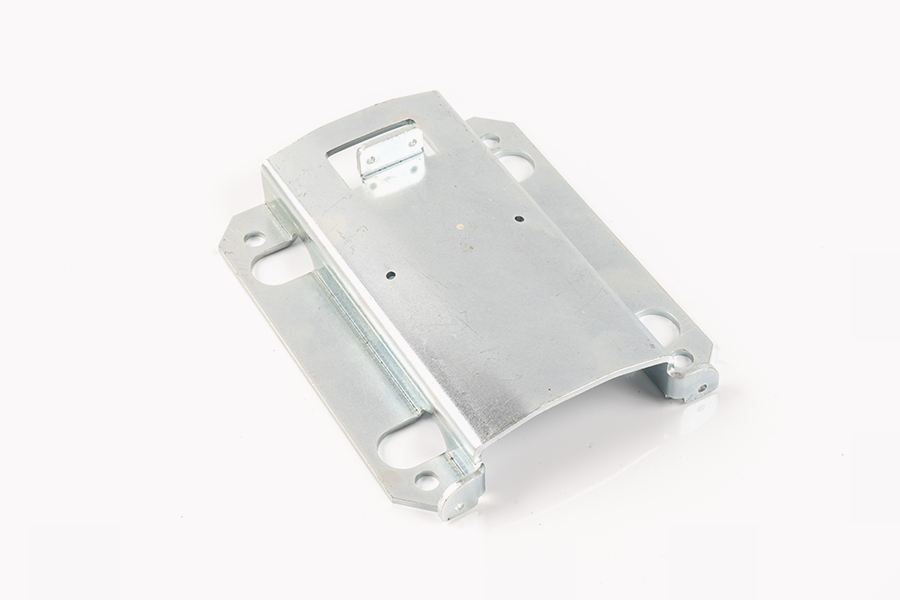
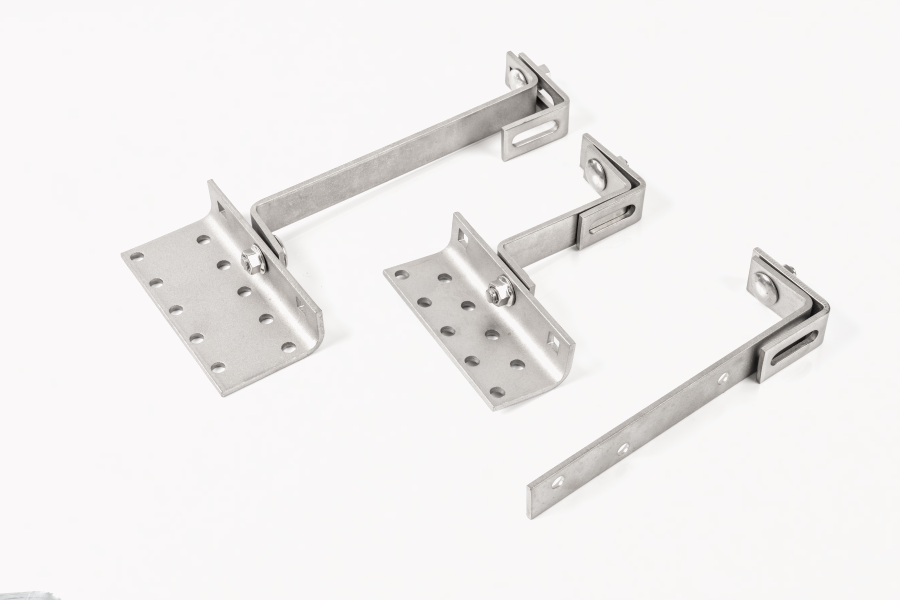
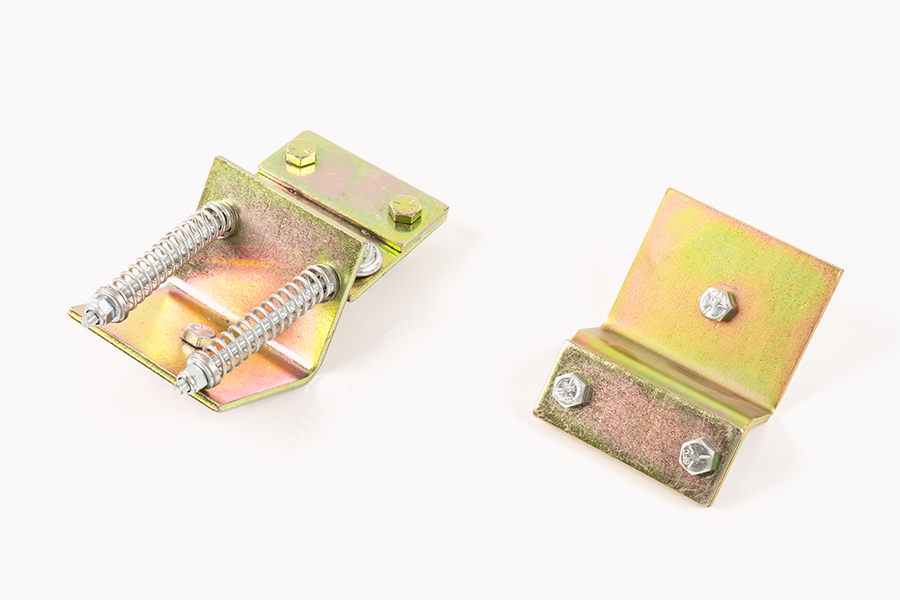
Tłoczenie metali stanowi jedną z najbardziej wydajnych technik produkcji seryjnej w nowoczesnej produkcji przemysłowej. Proces ten przekształca płaskie metalowe zwoje lub arkusze w precyzyjne trójwymiarowe komponenty poprzez kontrolowane odkształcenie mechaniczne. Kiedy zakłady produkcyjne produkują Tłoczenie części metalowych ogólna łatwość przetwarzania zależy w dużym stopniu od wewnętrznych właściwości mechanicznych, fizycznych i metalurgicznych wybranego surowca. Wybór metalu, który łatwo poddaje się siłom ścinającym, zginającym, zwijaniu i ciągnieniu, zmniejsza wymagania dotyczące tonażu prasy, wydłuża żywotność stali narzędziowej, minimalizuje powstawanie złomu i zapewnia stałą powtarzalność wymiarową w szeroko zakrojonych seriach produkcyjnych.
Określenie, który metal oferuje najwyższy stopień odkształcalności, wymaga oceny kluczowych właściwości mechanicznych, takich jak granica plastyczności, ostateczna wytrzymałość na rozciąganie, całkowity procent wydłużenia, zachowanie podczas utwardzania przez odkształcenie i struktura sieci krystalograficznej. Chociaż kilka metali nieżelaznych i żelaznych wykazuje korzystne właściwości obróbki na zimno, dostępne w handlu stopy aluminium, mieszanki miękkiego mosiądzu, stale ciągnione o niskiej zawartości węgla i miedź niestopowa wyróżniają się jako metale, które najłatwiej odkształcają się pod wpływem sił mechanicznej prasy wykrawającej. Zrozumienie, jak te materiały zachowują się pod wpływem naprężeń, pozwala projektantom komponentów i inżynierom narzędzi na optymalizację wydajności produkcji przy jednoczesnym zachowaniu integralności strukturalnej.
Odkształcalność blachy definiuje zdolność materiału metalicznego do poddania się trwałemu odkształceniu plastycznemu bez miejscowego przewężania, rozdarcia, mikropęknięć lub poważnego sprężynowania wymiarowego. W operacjach tłoczenia na prasie odkształcalność decyduje o tym, jak łatwo surowiec dopasowuje się do geometrii wnęk stempla i matrycy pod zastosowanym tonażem.
Zależności granicy plastyczności i wytrzymałości na rozciąganie
Przejście od tymczasowego elastycznego zginania do trwałego kształtowania strukturalnego następuje, gdy przyłożone naprężenia mechaniczne przekraczają granicę plastyczności materiału. Metale o niższej początkowej granicy plastyczności wymagają znacznie mniejszej siły docisku, aby rozpocząć odkształcenie plastyczne. Ten niższy próg siły zmniejsza naprężenia wewnętrzne w elementach matrycy i umożliwia producentom stosowanie pras mechanicznych lub hydraulicznych o niższym tonażu.
Równie ważny jest margines pomiędzy granicą plastyczności a ostateczną wytrzymałością na rozciąganie. Szeroki stosunek plastyczności do rozciągania zapewnia szerokie okno operacyjne podczas formowania. Kiedy surowiec ma niską granicę plastyczności w połączeniu z wysoką wytrzymałością na rozciąganie, odkształca się on w sposób ciągły pod naciskiem stempla, nie przekraczając nagle swojej granicznej wytrzymałości, co w przeciwnym razie prowadziłoby do pęknięcia lub całkowitego rozdarcia materiału.
Procent wydłużenia i zdolność do odkształcenia plastycznego
Całkowite wydłużenie mierzy procentowy stopień, w jakim próbka metalu może się rozciągnąć, zanim nastąpi fizyczne pęknięcie. Materiały wykazujące wysoki procent równomiernego wydłużenia wytrzymują ekstremalne geometryczne rozciąganie bez miejscowego przerzedzania. Podczas skomplikowanych operacji płytkiego ciągnienia lub ciężkiego wyginania, duże wydłużenie umożliwia gładkie rozciąganie struktur ziaren materiału na promieniach wejścia stempla, równomiernie rozkładając naprężenia na obrabiany przedmiot.
Wykładnik umocnienia przez odkształcenie i współczynnik odkształcenia plastycznego
Wykładnik umocnienia odkształceniowego, powszechnie określany jako wartość n, mierzy zdolność metalu do twardnienia podczas odkształcania. Wyższa wartość n wskazuje, że w miarę odkształcania się zlokalizowanego obszaru wzmacnia się on i przenosi późniejsze siły odkształcenia na otaczające nieobrobione obszary. Mechanizm ten rozprzestrzenia odkształcenie plastyczne na większą powierzchnię, zapobiegając przedwczesnemu przewężeniu.
Współczynnik odkształcenia plastycznego, oznaczony jako wartość r lub anizotropia normalna, mierzy odporność blachy na pocienienie ścianki podczas głębokiego tłoczenia. Wysoka wartość r oznacza, że blacha woli rysować do wewnątrz od obszaru kołnierza, niż przerzedzać się na całej grubości. Metale łączące wysoką wartość n z wysoką wartością r zapewniają wyjątkową łatwość przetwarzania, gdy producenci tworzą części metalowe tłoczone z głębokimi wgłębieniami.
Stopy aluminium jako metale o dużej plastyczności do tłoczenia
Komercyjnie czyste gatunki aluminium i miękkie, niepoddawane obróbce cieplnej stopy aluminium są powszechnie uznawane za materiały najłatwiejsze do obróbki w prasach do tłoczenia blachy. Ich wyjątkowa wydajność formowania na zimno wynika bezpośrednio z ich atomowej architektury i niskiej odporności mechanicznej.
Mechanika siatki sześciennej skupionej na ścianie
Aluminium ma strukturę sześciennej sieci krystalicznej skupionej na powierzchni. Ten układ atomowy zawiera dwanaście głównych systemów poślizgu, zapewniających liczne kierunki krystalograficzne, wzdłuż których płaszczyzny atomowe ślizgają się obok siebie pod wpływem naprężenia ścinającego. Ponieważ poślizg łatwo występuje w temperaturze otoczenia, aluminium wykazuje wysoką ciągliwość naturalną, niską odporność na ścinanie i doskonałą zdolność płynięcia tworzywa sztucznego pod mechanicznymi siłownikami prasującymi.
Wydajność niestopowego aluminium klasy jedenaście setek
Komercyjnie czysty stop aluminium jedenaścieset w stanie całkowicie wyżarzonym w stanie O stanowi jeden z najłatwiejszych do tłoczenia materiałów metalicznych. Materiał ten, charakteryzujący się zawartością aluminium wynoszącą dziewięćdziesiąt dziewięć procent lub większą, charakteryzuje się wyjątkowo niską granicą plastyczności w połączeniu z wysokimi wartościami całkowitego wydłużenia, często przekraczającymi trzydzieści pięć procent.
Gdy zestawy matryc progresywnych lub transferowych przetwarzają aluminium serii jedenaście setek, siły stempla pozostają wyjątkowo niskie. Materiał płynnie przepływa do skomplikowanych wnęk matrycy, dzięki czemu nadaje się do skomplikowanych dekoracyjnych nakrętek, reflektorów elektrycznych, żeberek wymienników ciepła i płytkich skorup pojemników. Co więcej, miękka natura niestopowego aluminium powoduje minimalne zużycie ścierne wypustek matrycowych z hartowanej stali narzędziowej, wydłużając okresy międzyobsługowe narzędzi w długich cyklach produkcyjnych.
Odkształcalność stopu aluminium trzy tysiące trzy
Podczas gdy czyste aluminium zapewnia maksymalną miękkość, stop aluminium trzy tysiące trzy wprowadza mangan jako główny pierwiastek stopowy w celu zwiększenia wytrzymałości mechanicznej przy jednoczesnym zachowaniu wysokiej odkształcalności. W wyżarzonym stanie O stop trzy tysiące trzy zapewnia doskonałą ciągliwość, gładką podatność na zginanie i dobrą ciągliwość.
Dodatek manganu wzmacnia osnowę aluminiową poprzez wzmocnienie roztworem stałym, nie ograniczając znacząco ruchu dyslokacyjnego podczas odkształcania na zimno. W rezultacie aluminium z serii trzech tysięcy trzech łatwo odkształca się pod wpływem wykrawania, przebijania i tłoczenia, zapewniając jednocześnie wyższą sztywność strukturalną gotowych części metalowych do tłoczenia. Typowe zastosowania obejmują samochodowe osłony termiczne, komponenty HVAC w budynkach mieszkalnych, obudowy urządzeń i obudowy elektroniki.
Plastyczność stopu aluminium pięć tysięcy pięćdziesiąt dwa
Stop aluminium pięć tysięcy pięćdziesiąt dwa zawiera magnez, zapewniając wyższą wytrzymałość przy jednoczesnym zachowaniu godnych szacunku właściwości formowania na zimno w stanie wyżarzonym. Magnez poprawia zachowanie podczas utwardzania przez zgniot, umożliwiając blasze efektywne rozprowadzanie naprężeń podczas głębokich uderzeń formujących.
Chociaż aluminium pięć tysięcy pięćdziesiąt dwa wymaga nieco większego tonażu prasy niż stop tysiąc sto lub stop trzy tysiące trzy, pozostaje znacznie łatwiejsze do kształtowania niż stale konstrukcyjne lub stopy niklu. Wysoka odporność na korozję w słonej wodzie i dobra wytrzymałość zmęczeniowa sprawiają, że jest to preferowany wybór do wsporników morskich, elektronicznych paneli podwozia i elementów transportowych, gdzie musi zbiegać się wysoka ciągliwość i trwałość środowiskowa.
Specjalne uwagi dotyczące obsługi przy tłoczeniu aluminium
Pomimo doskonałej odkształcalności miękkie aluminium wymaga specjalnych dostosowań operacyjnych w tłoczni. Ze względu na swoją miękką powierzchnię blacha aluminiowa jest podatna na zacieranie powierzchniowe i mikrospawanie na powierzchniach matrycy pod ekstremalnymi naciskami kontaktowymi.
Aby ograniczyć zbieranie materiału i utrzymać jakość wykończenia powierzchni, producenci narzędzi stosują wysoce wypolerowane powłoki węglowe podobne do diamentu lub azotek tytanu na powierzchnie stempla i matrycy. Dodatkowo na cewki z surowego aluminium nakładane są w sposób ciągły syntetyczne smary o lekkiej lepkości, które usuwają mikroskopijne zanieczyszczenia, zarządzają tarciem i zapobiegają zarysowaniu powierzchni podczas pracy prasy z dużą prędkością.
Stal niskowęglowa i miękka stal miękka
Metale żelazne stanowią ogromną część całkowitej światowej produkcji tłoczników. Wśród stopów na bazie żelaza, stale niskowęglowe i stale o bardzo głębokim tłoczeniu zaliczają się do metali żelaznych, które są najłatwiejsze do wytłoczenia w geometrii konstrukcyjnej i panelowej.
Wpływ mikrostruktury i zawartości węgla
Odkształcalność stali na zimno jest bezpośrednio kontrolowana przez zawartość węgla chemicznego. Stale niskowęglowe zazwyczaj zawierają wagowo mniej niż zero jeden procent węgla. Utrzymywanie zawartości węgla na minimalnym poziomie zapobiega tworzeniu się twardych faz cementytu w mikroskopijnej matrycy żelaza, pozostawiając przeważnie miękką mikrostrukturę ferrytu.
Ferryt wykazuje wysoką ciągliwość i niską granicę plastyczności, umożliwiając wkładkom ze stali narzędziowej do wycinania ścinanie, zginanie i walcowanie metalu bez konieczności stosowania nadmiernego tonażu. Cewki ze stali niskowęglowej poddawane są kontrolowanym procesom walcowania na zimno i wyżarzania w celu ustalenia optymalnych struktur ziaren, które maksymalizują równomierne wydłużenie i zdolność do utwardzania przez odkształcenie podczas operacji prasowania.
Gatunki stali komercyjnej i ciągnionej
Standardowa stal handlowa, oznaczona jako Typ B, zapewnia dobrą odkształcalność przy umiarkowanym zginaniu, płytkim ciągnieniu i ogólnych zadaniach związanych z wykrawaniem. Jednakże w przypadku bardziej wymagających kształtów geometrycznych producenci wykorzystują gatunki stali do ciągnienia i stali do głębokiego tłoczenia.
Ciągnienie stali zapewnia ściślejszą kontrolę nad zanieczyszczeniami chemicznymi, takimi jak siarka, fosfor i krzem. Obniżenie poziomu zanieczyszczeń zapobiega tworzeniu się kruchych wtrąceń, które mogłyby działać jako punkty koncentracji naprężeń podczas formowania. Stal głębokotłoczna charakteryzuje się wysokim, równomiernym wydłużeniem i korzystnymi wartościami współczynnika odkształcenia plastycznego, co umożliwia znaczne rozciągnięcie materiału bez rozrywania ścianek.
Możliwości wyjątkowo głębokiego tłoczenia stali
Stal o wyjątkowo głębokim tłoczeniu stanowi szczyt odkształcalności wśród blach żelaznych. Materiał ten, często wytwarzany jako stal wolna od międzywęzłów, wykorzystuje dodatki mikrostopowe tytanu lub niobu w celu związania resztkowych atomów węgla i azotu w roztworze stałym.
Eliminując wolne atomy międzywęzłowe, stal wykazuje zerową granicę plastyczności wydłużenia, co zapobiega tworzeniu się nieestetycznych śladów naprężeń rozciągających powierzchnię podczas formowania. Stal o bardzo głębokim tłoczeniu osiąga wysokie normalne wartości anizotropii, dzięki czemu wyjątkowo łatwo jest ją wtłaczać w skomplikowane panele nadwozia samochodowego, głębokie miski olejowe, wanny urządzeń i złożone wytłoczki konstrukcyjne, które wymagają silnego wieloosiowego przepływu materiału.
Sprężynowanie i stabilność wymiarowa stali niskowęglowej
W porównaniu ze stalami stopowymi o wyższej wytrzymałości lub stopami aluminium, stal niskowęglowa wykazuje przewidywalne zachowanie sprężynujące po zwolnieniu stempla. Ponieważ jego granica plastyczności pozostaje umiarkowana w stosunku do modułu sprężystości, szczątkowe naprężenia wewnętrzne łatwo usuwają się dzięki standardowym stacjom przeginania matrycy lub dolnym wybijaniu. Ta stabilność upraszcza konstrukcję matrycy i przyspiesza wstępne uruchomienie narzędzi podczas produkcji objętościowych części metalowych do tłoczenia.
Stopy miedzi i mosiądzu w formowaniu precyzyjnym
Niestopowa miedź i stopy mosiądzu o wysokiej zawartości cynku stanowią kolejną kategorię niezwykle ciągliwych metali, które z wyjątkową łatwością przetwarzają się w precyzyjnych matrycach do tłoczenia.
Plastyczność niestopowych gatunków miedzi
Niestopowe gatunki miedzi, w tym beztlenowa miedź o wysokiej przewodności i elektrolityczna miedź ciągliwa, charakteryzują się niezwykłą ciągliwością. Podobnie jak aluminium, miedź krystalizuje w postaci sześciennej siatki skupionej na powierzchni, zapewniając liczne płaszczyzny poślizgu dla gładkiego odkształcenia plastycznego pod obciążeniem mechanicznym.
Miedź ma niską granicę plastyczności w połączeniu z niezwykłą ciągliwością, co pozwala na ciężką obróbkę na zimno bez konieczności pośredniej obróbki cieplnej wyżarzania. Po wytłoczeniu blacha miedziana łatwo przepływa do wnęk mikromatrycy, co czyni ją optymalnym wyborem materiału na skomplikowane zaciski elektryczne, szyny zbiorcze, styki przekaźników i styki złączy elektronicznych. Wysoka przewodność cieplna pomaga również rozproszyć ciepło tarcia powstające na styku matrycy podczas szybkich postępowych procesów tłoczenia.
Formowalność wkładu Brass Seven Zero Thirty
Spośród stopów miedzi i cynku mosiądz kasetowy zawierający około siedemdziesiąt procent miedzi i trzydzieści procent cynku zapewnia najwyższą kombinację plastyczności i wytrzymałości. Ta specyficzna jednofazowa mikrostruktura mosiądzu alfa zapewnia maksymalną podatność na obróbkę na zimno.
Mosiądz nabojowy wywodzi swoją nazwę od jego historycznego zastosowania w głęboko tłoczonych łuskach do amunicji, gdzie metalowe półfabrykaty poddawane są wieloetapowym silnym ciągnięciom. W operacjach z użyciem matryc progresywnych i transferowych mosiądz kasetowy wykazuje wysoką zdolność do rozciągania, niską granicę plastyczności i wyjątkową odporność na pękanie krawędzi podczas ostrych operacji zginania lub ciężkiego kształtowania.
Niskie zużycie narzędzi i charakterystyka tarcia
Stopy miedzi i mosiądzu charakteryzują się niskimi współczynnikami tarcia podczas ślizgania się po elementach matrycy z hartowanej stali narzędziowej. Ich naturalna smarowność minimalizuje zużycie ścierne stempli tnących i bloków formujących, wydłużając żywotność narzędzia na miliony cykli skoku.
Co więcej, stopy miedzi wykazują znikomą szybkość utwardzania przez zgniot na początkowych etapach odkształcenia, co pozwala stemplom na przebijanie czystych, pozbawionych zadziorów wzorów otworów przy minimalnej sile ścinającej. Gotowe komponenty z miedzi i mosiądzu zachowują wysoką dokładność wymiarową i czyste profile krawędzi bez rozległych operacji wtórnego gratowania.
Kluczowe czynniki metalurgiczne wpływające na łatwość tłoczenia
Względna łatwość, z jaką dowolny metal przetwarzany jest w matrycy tłoczącej, zależy od kilku powiązanych ze sobą parametrów metalurgicznych. Projektanci narzędzi i inżynierowie produkcji oceniają te kryteria, aby wybrać optymalne temperatury surowców i dostosować parametry prasy.
Rozmiar i orientacja struktury ziarna
Mikroskopijny rozmiar ziaren półproduktu z blachy wpływa zarówno na odkształcalność fizyczną, jak i wygląd powierzchni po odkształceniu. Struktury drobnoziarniste, zwykle klasyfikowane pomiędzy wielkością ziarna ASTM siedem a osiem, zapewniają wyższą granicę plastyczności, ale zapewniają gładkie wykończenie powierzchni po uformowaniu.
I odwrotnie, zbyt grube struktury ziaren obniżają granicę plastyczności, ułatwiając początkowe odkształcenie, ale powodują miejscowe szorstkowanie powierzchni, zwane skórką pomarańczową, po rozciągnięciu. Wady skórki pomarańczowej tworzą mikronaprężenia, które mogą powodować przedwczesne pękanie podczas silnego zginania. Optymalna obróbka blachy wymaga zrównoważonych struktur ziaren uzyskanych poprzez kontrolowane fabryczne cykle walcowania na zimno i wyżarzania rekrystalizującego.
Dodatkowo kierunek walcowania ziaren względem głównych osi zgięcia prasy odgrywa decydującą rolę w wydajności materiału. Gięcie blachy prostopadle do kierunku walcowania rozkłada naprężenia rozciągające na wiele granic ziaren, znacznie zmniejszając prawdopodobieństwo pękania krawędzi wzdłuż zakrętów o małym promieniu.
Dynamika wykładnika umocnienia odkształceniowego
Wykładnik umocnienia odkształceniowego określa, w jaki sposób metal wzmacnia się w miarę gromadzenia się dyslokacji atomowych podczas odkształcenia plastycznego. Metale o wysokich wartościach umocnienia odkształceniowego twardnieją w przewidywalny sposób pod wpływem naprężenia, przenosząc siły odkształcenia na sąsiednie, bardziej miękkie obszary przedmiotu obrabianego.
To równomierne zachowanie rozkładu naprężeń zapobiega miejscowemu przewężaniu w strefach dużego rozciągnięcia, umożliwiając płynne tworzenie złożonych trójwymiarowych cech. Wyżarzona miedź, niskowęglowa stal ciągniona i miękkie stopy aluminium utrzymują korzystne wykładniki utwardzania przez odkształcenie, które zapewniają duże rozciągnięcie materiału podczas operacji mechanicznej prasy jednosuwowej.
Normalna anizotropia i zachowanie głębokiego rysowania
Anizotropia normalna mierzy stosunek odkształcenia szerokości do odkształcenia grubości podczas próby rozciągania. Wysoki współczynnik odkształcenia plastycznego wskazuje, że materiał jest odporny na przerzedzanie na całej swojej grubości, jednocześnie swobodnie kurcząc się w płaszczyźnie szerokości.
Metale o wysokiej anizotropii normalnej wciągają materiał do wewnątrz z otaczających pustych obszarów uchwytów, zamiast rozciągać i pocieniać pionowe ścianki boczne pojemnika. Materiały o wysokim współczynniku odkształcenia plastycznego, takie jak stale o bardzo głębokim tłoczeniu i wyżarzany mosiądz alfa, usprawniają sekwencje głębokiego tłoczenia poprzez zmniejszenie liczby pośrednich stacji przeciągania wymaganych do osiągnięcia docelowej głębokości cylindra.
Moduł sprężystości i kompensacja sprężynowania
Moduł sprężystości mierzy wewnętrzną sztywność materiału. Kiedy tłocznik prasy tłoczącej unosi się i zwalnia przyłożony nacisk formowania, wewnętrzne naprężenie elastyczne zostaje zwolnione, powodując lekkie wygięcie elementu z powrotem do pierwotnego płaskiego kształtu.
Metale o niskiej granicy plastyczności w połączeniu z wysokim modułem sprężystości wykazują minimalne sprężynowanie sprężyste. Na przykład stal niskowęglowa ma wysoki moduł sprężystości w stosunku do granicy plastyczności, co skutkuje ścisłą stabilnością wymiarową po formowaniu. Miękkie stopy aluminium również wykazują łatwe do kontrolowania sprężynowanie, pod warunkiem, że promienie zgięcia są odpowiednio zaprojektowane. Niska sprężyna cofająca upraszcza konstrukcję geometrii matrycy, eliminuje rozległe szlifowanie matrycy metodą prób i błędów oraz zapewnia spójne wymiary fizyczne w masowo produkowanych częściach metalowych do tłoczenia.
Rozważania dotyczące procesów i narzędzi dla miękkich metali
Chociaż miękkie, ciągliwe metale są z natury łatwiejsze w kształtowaniu, maksymalizacja wydajności przetwarzania wymaga skonfigurowania parametrów linii pras i architektury oprzyrządowania matrycy w celu dopasowania do właściwości materiału.
Optymalizacja luzu stempla i matrycy
Luz narzędziowy określa fizyczną przestrzeń pomiędzy krawędzią tnącą stempla a odpowiednim otworem w płycie matrycy. Prawidłowy rozkład luzu jest obliczany na podstawie grubości materiału i wytrzymałości materiału na ścinanie.
Podczas wykrawania miękkich metali, takich jak wyżarzane aluminium tysiąc sto lub czysta miedź, luzy są mniejsze niż te stosowane w przypadku stali nierdzewnych o wysokiej wytrzymałości. Nadmierny luz w przypadku miękkich metali prowadzi do powstawania silnych zadziorów, przewracania się krawędzi i nadmiernego wciągania materiału do wnęki matrycy. Prawidłowy luz stempla zapewnia czyste pękanie materiału, gładkie ścinane pasma polerowania i płaskie profile komponentów.
Promienie matryc i polerowane wykończenia powierzchni
Promienie formujące na pierścieniach ściągających i końcówkach stempla muszą uwzględniać charakterystykę płynięcia miękkich metali. Ostre promienie skupiają miejscowe odkształcenia, które mogą ścinać miękkie arkusze pomimo wysokiej plastyczności wewnętrznej.
Duże promienie wejściowe sprzyjają płynnemu przemieszczaniu się materiału do wnęk matrycy. Co więcej, powierzchnie matryc przeznaczone do miękkich metali nieżelaznych są polerowane do uzyskania wysokiego lustrzanego wykończenia lub powlekane twardymi, cienkimi osadami, aby zapobiec miejscowemu tarciu powierzchni, zacieraniu się i przenoszeniu aluminium.
Dynamika smarowania i chłodzenie materiału
Smarowanie odgrywa kluczową rolę podczas tłoczenia blachy o dużej plastyczności. Tarcie powstające na styku blachy ze stalą matrycową może ograniczać ruch materiału, powodując nieoczekiwane rozdarcie nawet w przypadku stopów o wysokiej ciągliwości.
Rozpuszczalne w wodzie płyny syntetyczne i lekkie oleje mineralne zmniejszają tarcie graniczne, chłodzą elementy narzędzi i wypłukują luźne metalowe mikrocząsteczki z wnęki matrycy. Właściwe nałożenie płynu zapewnia równomierny poślizg materiału pod płytkami dociskowymi pustego uchwytu, umożliwiając producentom wykorzystanie pełnego potencjału wydłużenia półfabrykatu z miękkiego aluminium, mosiądzu i stali niskowęglowej.
Prasa Synchronizacja tonażu i prędkości
Miękkie metale o dużej formowalności wymagają mniejszego całkowitego tonażu prasy w porównaniu do wysokowytrzymałych stali niskostopowych lub konstrukcyjnych gatunków tytanu. To mniejsze zapotrzebowanie na siłę zmniejsza obciążenie udarowe ram pras mechanicznych, przeciwprętów i wałów korbowych.
Ponadto ciągliwe metale nieżelazne można przetwarzać przy dużych prędkościach skoku prasy, często przekraczających kilkaset skoków na minutę w zautomatyzowanych liniach pras progresywnych. Synchronizacja mechanizmów szybkiego podawania materiału z szybkimi skokami prasy mechanicznej zapewnia wysoką wydajność produkcyjną i minimalny koszt w przeliczeniu na gotowy element.
Ocena porównawcza metali tłoczących
Ocena względnej odkształcalności i wpływu operacyjnego różnych metali konstrukcyjnych pozwala planistom produkcji zrównoważyć koszty materiałów, właściwości mechaniczne i prostotę produkcji. Poniższe porównanie podkreśla kluczowe wskaźniki jakościowe odkształcalności stopów do tłoczenia metali pierwotnych.
Względy kosztów materiałów a wydajność produkcji
Podczas gdy ultramiękkie metale nieżelazne, takie jak czyste aluminium lub mosiądz nabojowy, zapewniają maksymalną łatwość tłoczenia, koszty pozyskania surowców należy porównać ze wzrostem wielkości produkcji. Metale nieżelazne zazwyczaj wymagają wyższych cen surowca za funt niż standardowe stale węglowe.
Jednakże obróbka wysoce ciągliwych metali nieżelaznych radykalnie obniża wydatki na konserwację narzędzi, wydłuża okresy ostrzenia stempli i pozwala na zastosowanie pras o mniejszym tonażu. W przypadku komponentów o dużej objętości, charakteryzujących się głębokimi wgłębieniami lub skomplikowanymi zagięciami w wielu kierunkach, oszczędności uzyskane dzięki zmniejszonemu zużyciu matrycy i wyższym prędkościom cykli często rekompensują wyższe wydatki na surowce w całym okresie życia produktu.
Ograniczenia geometryczne i granice odkształcalności
Nawet najbardziej plastyczne metale posiadają fizyczne granice dotyczące maksymalnej intensywności odkształcenia. Próba wymuszenia wyżarzonej blachy aluminiowej lub półwyrobu stalowego o bardzo głębokim tłoczeniu poza jej równomierną granicę wydłużenia powoduje miejscowe przewężenie i ostateczne rozdarcie.
Inżynierowie narzędziowi wykorzystują diagramy graniczne formowania do mapowania bezpiecznych stref operacyjnych dla miękkich blach. Oceniając rozkład głównych i mniejszych odkształceń w obszarach o dużym rozciągnięciu, projektanci matryc wstawiają pośrednie stanowiska wstępnego formowania, dodają wycięcia odciążające materiał lub regulują siły mocowania uchwytu półfabrykatu, aby utrzymać lokalne odkształcenie w bezpiecznych granicach materiału.
Praktyczne wytyczne inżynieryjne dotyczące doboru metalu
Wybór najłatwiejszego metalu do konkretnego projektu tłoczenia wymaga zharmonizowania wymagań funkcjonalnych końcowego zastosowania z łatwością produkcji. Stosowanie praktycznych wskazówek metalurgicznych na etapie wstępnego projektowania komponentów pozwala uniknąć wąskich gardeł na dalszym etapie produkcji.
Dopasowanie plastyczności do głębokości rysowania i ciężkości kształtu
Podczas projektowania prostych płaskich komponentów z podstawowymi wewnętrznymi otworami i płytkimi, zagiętymi kołnierzami krawędziowymi, standardowa dostępna na rynku stal niskowęglowa lub półtwarde aluminium zapewnia odpowiednią odkształcalność przy zachowaniu sztywności części.
Jednakże, gdy geometria komponentów obejmuje głębokie, bezszwowe wnęki, wysokie cylindryczne skorupy lub złożone zakrzywione powierzchnie, projektanci komponentów powinni zamówić całkowicie wyżarzone stopy aluminium o temperamencie O, mosiądz nabojowy lub stale o bardzo głębokiej tłoczeniu. Określenie hartowania miękkiego materiału z góry zapewnia płynne rozciąganie surowca bez konieczności stosowania skomplikowanych, wieloetapowych sekwencji wyżarzania podczas serii produkcyjnych.
Ograniczenia promienia i strategie orientacji zgięcia
Aby w pełni wykorzystać naturalną plastyczność metali łatwych do tłoczenia, rysunki komponentów powinny uwzględniać duże wewnętrzne promienie zgięcia. Zgodnie z ogólną praktyką, wewnętrzne promienie zgięcia powinny być równe lub przekraczać jedną grubość arkusza materiału w przypadku miękkich gatunków aluminium i stali niskowęglowej.
Dodatkowo układy komponentów na ciągłych środnikach zwojów powinny zorientować główne linie zgięcia pod kątem prostym do kierunku walcowania metalowej taśmy. Wyrównanie linii zgięcia w poprzek włókien minimalizuje koncentrację naprężeń rozciągających wzdłuż zewnętrznych promieni zgięcia, praktycznie eliminując pękanie krawędzi nawet podczas tłoczenia ciasnych fałd konstrukcyjnych.
Zasady przygotowania krawędzi i rozmieszczenia otworów
Nawet miękkie metale mogą ulec przedwczesnemu rozerwaniu, jeśli elementy dziurkowane zostaną umieszczone zbyt blisko uformowanych kołnierzy lub pustych krawędzi. Przebijanie otworów przed ciężkim formowaniem rozciąga się wokół obwodu otworu, wprowadzając miejscowe naprężenia krawędziowe.
Umiejscowienie krawędzi otworów w minimalnej odległości wynoszącej dwa do trzech razy grubość materiału od głównych linii zagięcia pozwala zachować ciągłość materiału i umożliwia równomierny przepływ miękkich blach podczas opadania stempla. Aby uzyskać maksymalną jakość krawędzi, ostre stemple z polerowanymi krawędziami tnącymi tworzą obwody pozbawione zadziorów, które wytrzymują ciężkie wtórne zawijanie bez rozszczepiania krawędzi.
 Company Profile
AKTUALNOŚCI
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Prawo autorskie © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
