

 Eng




Mechaniczne podstawy procesu tłoczenia części metalowych
 2026.10.08
 Wiadomości branżowe
W sercu tłoczenie części metalowych operacja polega na prasie tłoczącej, wytrzymałej maszynie zaprojektowanej do dostarczania określonej siły na zestaw matryc. Mechaniczna integralność końcowej części jest podyktowana sposobem zarządzania tą siłą podczas całego skoku prasy. W przeciwieństwie do innych metod wytwarzania, które mogą opierać się na manipulacji cieplnej lub ręcznej, tłoczenie to proces formowania na zimno, który wykorzystuje energię kinetyczną koła zamachowego lub kontrolowane ciśnienie układu hydraulicznego do odkształcenia metalu. To podejście mechaniczne zapewnia jednorodność wytwarzanych części oraz to, że wewnętrzna struktura ziaren metalu jest często wzmacniana poprzez utwardzanie przez zgniot, które występuje na etapach odkształcania.
Rozróżnienie pomiędzy prasami mechanicznymi i hydraulicznymi ma fundamentalne znaczenie dla wydajności zakładu tłoczącego części metalowe. Prasy mechaniczne są znane ze swojej dużej prędkości i stałej długości skoku, co czyni je idealnym wyborem do produkcji wielkoseryjnej, gdzie najważniejszy jest czas cyklu. Maszyny te wykorzystują masywne koło zamachowe do magazynowania energii, która jest następnie uwalniana przez wał korbowy lub mimośrodowe koło zębate w celu skierowania siłownika w dół. Z drugiej strony prasy hydrauliczne zapewniają stałą siłę przez cały skok, co jest niezbędne w przypadku operacji głębokiego tłoczenia, gdy metal musi zostać wciągnięty do wnęki na większą odległość. Wybierając odpowiednią technologię tłoczenia, producenci mogą zoptymalizować proces tłoczenia części metalowych, aby dopasować go do określonej geometrii i grubości materiału wymaganej w projekcie.
Nauka o materiałach i rozważania metalurgiczne w tłoczeniu
Sukces tłoczenia części metalowych jest głęboko zależny od wyboru surowca i jego reakcji na naprężenia matrycy. Typowe materiały obejmują stal o wysokiej wytrzymałości, stal nierdzewną, stopy aluminium, mosiądz i miedź. Każdy z tych metali posiada unikalny zestaw cech, takich jak granica plastyczności, ciągliwość i właściwości wydłużenia, które określają, w jaki sposób metal będzie płynął po ściśnięciu pomiędzy stemplem a matrycą. Zespoły inżynierów muszą przeprowadzić dokładną analizę tych właściwości, aby zapobiec problemom takim jak sprężynowanie, czyli tendencja metalu do powrotu do pierwotnego kształtu po zwolnieniu ciśnienia.
Podczas pracy ze stalami niskostopowymi o wysokiej wytrzymałości na części do tłoczenia metali w samochodach ciśnienie wymagane do osiągnięcia trwałego odkształcenia jest znacznie wyższe niż w przypadku standardowych stali węglowych. Wymaga to stosowania pras o dużej wytrzymałości i specjalistycznych powłok na powierzchniach matryc, aby zapobiec przedwczesnemu zużyciu. Aluminium, choć lżejsze i bardziej odporne na korozję, ma różną szybkość utwardzania przez zgniot i wymaga precyzyjnego smarowania, aby zapobiec zatarciu, czyli zjawisku, w którym metal przykleja się do narzędzia. Rozumiejąc zachowanie tych materiałów na poziomie atomowym, inżynierowie mogą zaprojektować tłoczone części metalowe, które zachowują integralność strukturalną nawet w przypadku ekstremalnych zgięć lub skomplikowanych ciągnięć. Proces precyzyjnego tłoczenia metalu zasadniczo wykorzystuje fizykę materiału, aby stworzyć komponenty, które są zarówno lekkie, jak i wyjątkowo mocne.
Rola progresywnego tłoczenia w produkcji wielkoseryjnej
W przypadku projektów wymagających produkcji tysięcy, a nawet milionów sztuk, najbardziej wydajną dostępną metodologią jest tłoczenie progresywne. Technika ta obejmuje szereg stanowisk w ramach jednego zestawu matryc, przy czym każde stanowisko wykonuje określoną operację na ciągłym pasku metalu. Pasek przechodzący przez prasę przechodzi różne procesy, takie jak przekłuwanie, wykrawanie, nacinanie i formowanie. Ostatnia część jest oddzielana od pasa nośnego dopiero na ostatniej stacji. To zintegrowane podejście do tłoczenia części metalowych minimalizuje straty materiału i znacznie zmniejsza koszty pracy związane z obsługą poszczególnych komponentów pomiędzy różnymi maszynami.
Projekt matrycy progresywnej jest osiągnięciem inżynierskim wymagającym starannego zaplanowania układu pasków. Projektanci muszą upewnić się, że metalowy pasek pozostaje stabilny podczas przesuwania się przez prasę, nawet jeśli na każdym stanowisku usuwa się więcej materiału. Kołki prowadzące służą do wyrównania paska z mikroskopijną dokładnością przed opuszczeniem prasy, zapewniając prawidłowe ustawienie każdego otworu i zagięcia w stosunku do poprzednich operacji. Ta technika tłoczenia metali na dużą skalę pozwala na tworzenie skomplikowanych geometrii, których wytworzenie innymi sposobami byłoby niemożliwe lub zbyt kosztowne. Łącząc wiele operacji w jednym suwie prasy, metoda matrycy progresywnej maksymalizuje wydajność i zapewnia, że tłoczone części metalowe spełniają najwęższe tolerancje wymiarowe.
Precyzja inżynieryjna w narzędziach do tłoczenia i matrycach
Jakość produktu końcowego jest bezpośrednim odzwierciedleniem precyzji narzędzi i matryc do tłoczenia. Elementy te są często wykonane z wysokiej jakości stali narzędziowych, takich jak płytki D2 lub węgliki, które są wybierane ze względu na zdolność do utrzymywania ostrej krawędzi i są odporne na odkształcenia pod wpływem milionów cykli. Konstrukcja matrycy obejmuje nie tylko krawędzie tnące, ale także złożony system ściągaczy, sprężyn i podkładek dociskowych, które kontrolują ruch metalu podczas procesu tłoczenia części metalowych.
Luz matrycy, czyli przestrzeń pomiędzy stemplem a otworem matrycy, jest jedną z najważniejszych zmiennych w projektowaniu narzędzi do tłoczenia. Zbyt mały luz zwiększa tarcie i wymaganą siłę, co prowadzi do przyspieszonego zużycia narzędzia i potencjalnego złamania. Jeśli luz jest zbyt luźny, powoduje to duże zadziory i gorszą jakość krawędzi tłoczonej części metalowej. Na etapie projektowania często wykorzystuje się zaawansowane oprogramowanie symulacyjne, aby przewidzieć zachowanie metalu i zoptymalizować geometrię matrycy przed wycięciem metalu na potrzeby samego narzędzia. Regularna konserwacja i ostrzenie matryc to podstawowe procedury w każdym profesjonalnym zakładzie tłoczenia części metalowych, ponieważ nawet niewielkie zużycie może prowadzić do odchyleń w dokładności części i wykończeniu powierzchni.
Porównanie technik i możliwości tłoczenia przemysłowego
Poniższa tabela zawiera opisowe porównanie różnych metod tłoczenia w celu zilustrowania ich konkretnych zalet w różnych kontekstach produkcyjnych.
| Metodologia stemplowania | Charakterystyka mechaniczna i ruch | Podstawowa zaleta funkcjonalna | Najlepsze scenariusze zastosowań |
|---|---|---|---|
| Progresywne tłoczenie | Zintegrowany ruch wielostanowiskowy na ciągłym pasku | Wyjątkowa prędkość i najniższy koszt jednostkowy przy dużych nakładach | Złącza elektroniczne i małe wsporniki samochodowe |
| Tłoczenie matrycowe | Poszczególne części przemieszczane są pomiędzy stacjami za pomocą mechanicznych ramion | Możliwość obróbki dużych części wymagających złożonego formowania wielokierunkowego | Duże panele nadwozia samochodowego i obudowy urządzeń |
| Głębokie tłoczenie | Kontrolowane wydłużenie metalu do głębokiej wnęki | Tworzenie bezszwowych pustych naczyń o wysokim stosunku głębokości do szerokości | Puszki po napojach i butle po gaśnicach |
| Delikatne wygaszanie | Cięcie pod wysokim ciśnieniem z minimalnym luzem | Tworzy idealnie gładkie krawędzie i płaskie powierzchnie bez obróbki wtórnej | Precyzyjne przekładnie i wytrzymałe elementy pasów bezpieczeństwa |
| Tłoczenie czterema slajdami | Tłoczenie poziome z czterech różnych kierunków jednocześnie | Wysoka wszechstronność w przypadku skomplikowanych zagięć i formowania drutu | Małe zaciski, sprężyny i skomplikowane styki elektryczne |
Zarządzanie tarciem i dynamiką cieplną w prasie
Interakcja między metalowym paskiem a powierzchnią matrycy generuje znaczną ilość ciepła i tarcia podczas procesu tłoczenia części metalowych. Jeśli ciepło to nie zostanie odpowiednio zagospodarowane, ciepło może spowodować przyspawanie się metalu do narzędzia, co prowadzi do defektów powierzchni i ostatecznego zniszczenia matrycy. Smarowanie jest zatem kluczowym elementem procesu produkcyjnego. Nowoczesne urządzenia do tłoczenia wykorzystują syntetyczne smary lub znikające oleje, które nakłada się na metalową taśmę przed jej wejściem do prasy. Smary te zostały zaprojektowane w celu zapewnienia bariery ochronnej, która zmniejsza tarcie, a jednocześnie pomaga w rozpraszaniu energii cieplnej generowanej przez odkształcenie metalu.
Zarządzanie temperaturą jest również ważne dla utrzymania stabilności wymiarowej prasy i matryc. Gdy maszyna pracuje przez kilka godzin, elementy mogą rozszerzać się pod wpływem ciepła, co może prowadzić do subtelnych zmian w ustawieniu narzędzi. Operacje tłoczenia części metalowych o wysokiej precyzji często obejmują systemy chłodzenia samych matryc lub środowiska o kontrolowanej temperaturze, aby zapewnić spójność procesu od pierwszej do ostatniej części dnia. Kontrolując środowisko i interfejs między narzędziem a przedmiotem obrabianym, producenci mogą osiągnąć wysoki poziom powtarzalności wymagany w przypadku krytycznych komponentów lotniczych i medycznych.
Protokoły zapewnienia jakości i kontroli komponentów metalowych
Utrzymanie wysokich standardów w produkcji tłoczonych części metalowych wymaga rygorystycznego programu zapewnienia jakości, który wykorzystuje zarówno ręczne, jak i automatyczne techniki kontroli. Ponieważ prasa do tłoczenia może wytwarzać części z szybkością kilkuset na minutę, każdy błąd w konfiguracji może prowadzić do powstania tysięcy złomowanych części w bardzo krótkim czasie. Aby temu zapobiec, producenci wdrażają systemy monitorowania w czasie rzeczywistym, które wykorzystują czujniki do wykrywania zmian w tonażu prasy lub pozycji metalowej taśmy. W przypadku wykrycia odchylenia prasa może zostać automatycznie zatrzymana, zanim zostaną wyprodukowane jakiekolwiek wadliwe części.
Dokładność wymiarowa jest weryfikowana przy użyciu zaawansowanego sprzętu pomiarowego, takiego jak współrzędnościowe maszyny pomiarowe i optyczne systemy wizyjne. Narzędzia te mogą mierzyć krytyczne wymiary wytłoczonej części metalowej z dokładnością do kilku mikronów, zapewniając, że spełnia ona dokładne specyfikacje rysunku technicznego. Integralność powierzchni to kolejny obszar zainteresowania, ponieważ tłoczone części metalowe muszą być wolne od pęknięć, zadrapań lub nadmiernych zadziorów, które mogłyby zakłócać późniejszy montaż lub pogarszać działanie części w terenie. Integrując te protokoły inspekcji z cyklem produkcyjnym, urządzenia do stemplowania zapewniają niezawodność niezbędną w branżach o wysokich stawkach, takich jak bezpieczeństwo motoryzacyjne i infrastruktura telekomunikacyjna.
Specyficzne zastosowania przemysłowe tłoczonych części metalowych
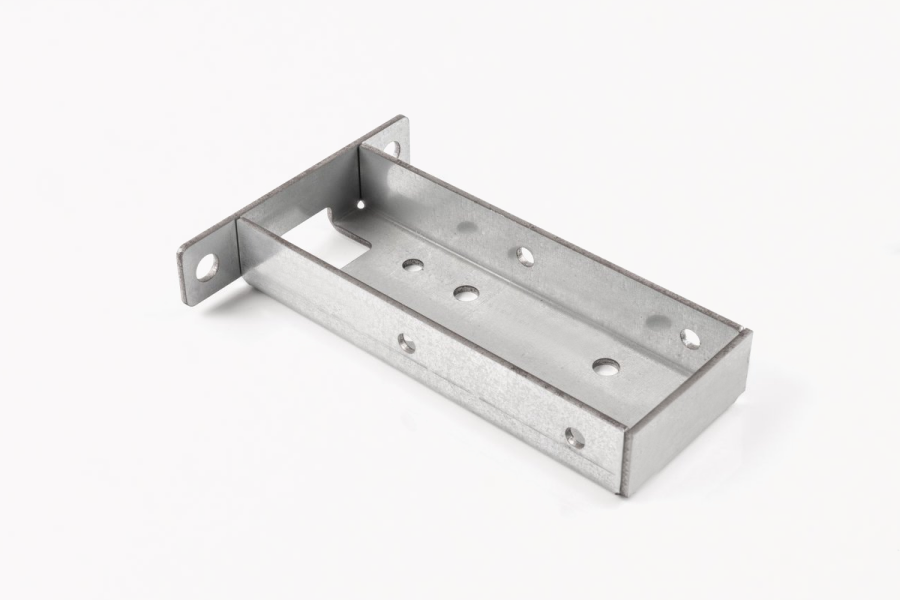
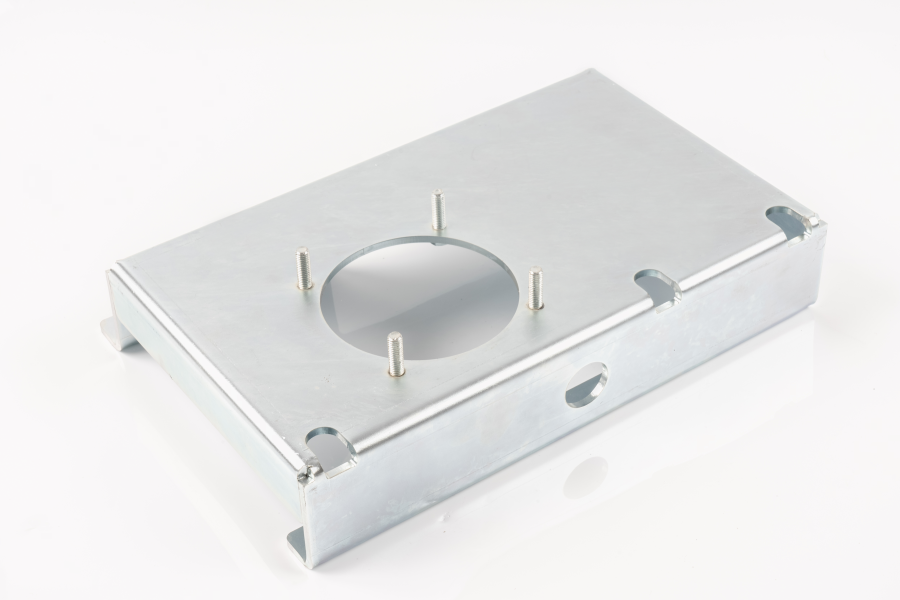
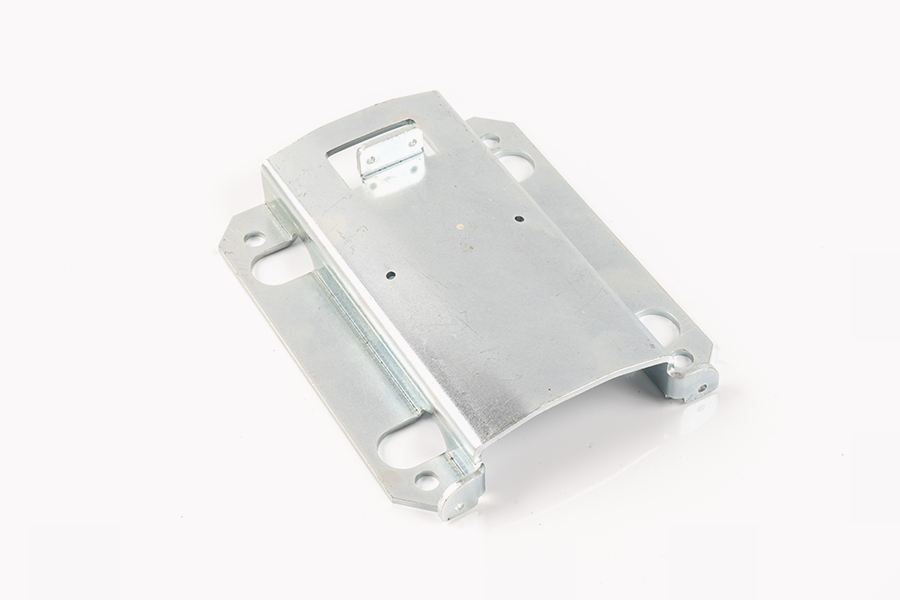
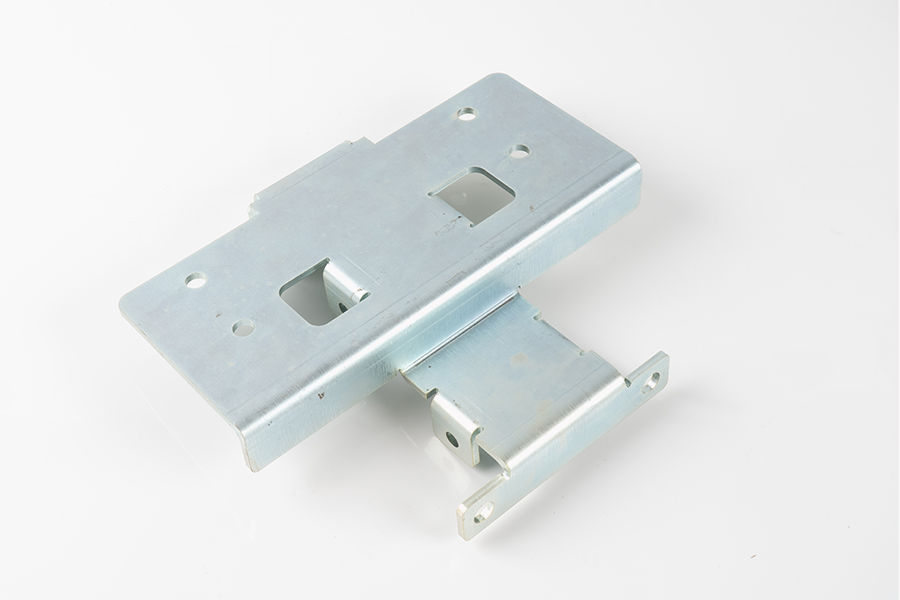
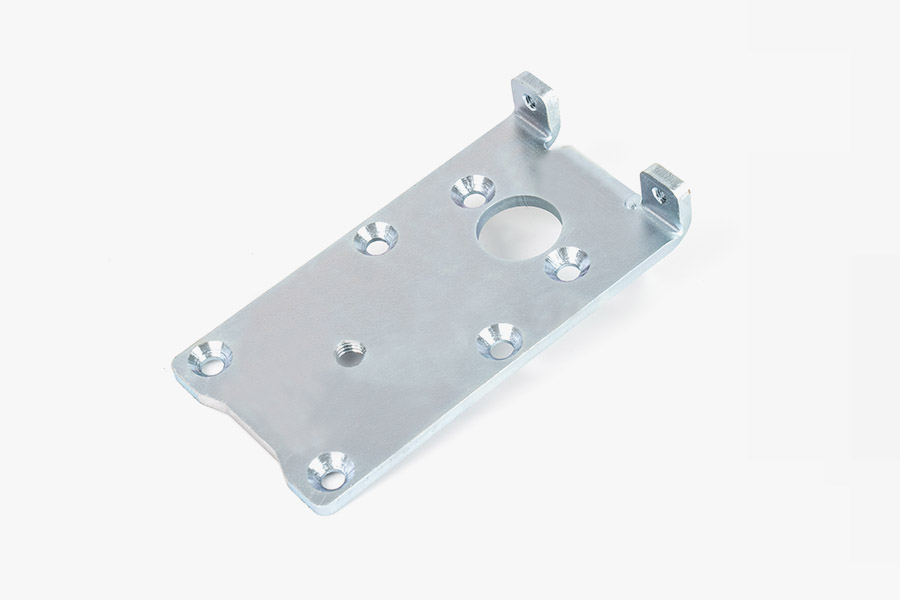
Wszechstronność procesu tłoczenia części metalowych sprawia, że nadaje się on do szerokiego zakresu zastosowań w różnych gałęziach przemysłu. W sektorze motoryzacyjnym tłoczenie wykorzystuje się do produkcji wszystkiego, od małych elementów wtryskiwaczy paliwa po masywne filary konstrukcyjne i płyty podłogowe. Możliwość wykorzystania materiałów o wysokiej wytrzymałości pozwala projektantom samochodów zmniejszyć masę pojazdu, jednocześnie poprawiając bezpieczeństwo w razie wypadku. Precyzyjne tłoczenie metali jest również niezbędne przy produkcji ramek ołowianych i elementów ekranujących w przemyśle elektronicznym, gdzie części muszą być wyjątkowo małe, a jednocześnie niezwykle precyzyjne, aby zapewnić niezawodną przewodność elektryczną.
W przemyśle lotniczym tłoczenie części metalowych umożliwia tworzenie złożonych, lekkich konstrukcji, które są w stanie wytrzymać ekstremalne wibracje i cykle termiczne podczas lotu. Proces ten jest często stosowany do produkcji zacisków płatowca, elementów złącznych i komponentów silnika, które wymagają najwyższego poziomu dokumentacji jakościowej i identyfikowalności. Nawet w sektorze towarów konsumpcyjnych i wyrobów medycznych tłoczenie jest preferowaną metodą produkcji narzędzi chirurgicznych, sprzętu komputerowego i wewnętrznych elementów sprzętu gospodarstwa domowego. Spójność i skalowalność procesu zapewnia dostępność produktów wysokiej jakości na rynku globalnym przy jednoczesnym zachowaniu rygorystycznych standardów bezpieczeństwa i wydajności wymaganych w tych wyspecjalizowanych dziedzinach.
Integralność strukturalna i zaleta formowania na zimno
Jedną z najważniejszych zalet stosowania tłoczenia części metalowych jest poprawa właściwości fizycznych elementu poprzez formowanie na zimno. W przeciwieństwie do odlewania lub obróbki skrawaniem, które czasami mogą osłabić materiał lub pozostawić naprężenia szczątkowe, tłoczenie może poprawić wytrzymałość zmęczeniową części. Dzieje się tak, ponieważ obróbka na zimno związana z procesem tłoczenia części metalowych udoskonala strukturę ziarnistą metalu, czyniąc go bardziej odpornym na rozprzestrzenianie się pęknięć. Jest to szczególnie ważne w przypadku części, które w okresie eksploatacji będą poddawane powtarzalnym cyklom obciążenia.
Możliwość kontrolowania przepływu metalu oznacza również, że grubość części można kontrolować z dużą precyzją. W niektórych scenariuszach projektowych inżynier zajmujący się tłoczeniem części metalowych może celowo pocienić metal w jednym obszarze, aby zapewnić elastyczność, zachowując jednocześnie grubsze inne obszary w celu podparcia konstrukcji. Ten poziom kontroli osiąga się dzięki starannemu zaprojektowaniu zgrubień ciągnących i naciskowi wywieranemu przez uchwyt półfabrykatu w prasie. Wykorzystując właściwości metalu związane z formowaniem na zimno, producenci mogą wytwarzać części, które są nie tylko trwalsze niż te wykonane innymi metodami, ale także bardziej wydajne pod względem wykorzystania surowców, przyczyniając się do ogólnego zrównoważonego rozwoju w sektorze produkcyjnym.
Optymalizacja łańcucha dostaw poprzez wydajność tłoczenia metali
Wydajność tłoczenia części metalowych ma ogromny wpływ na cały przemysłowy łańcuch dostaw. Ponieważ proces jest wysoce zautomatyzowany i umożliwia realizację tak dużych prędkości, pozwala na stosowanie strategii produkcji just in time, które zmniejszają potrzebę utrzymywania dużych zapasów gotowych komponentów. Pojedynczy zakład zajmujący się tłoczeniem części metalowych może codziennie zaopatrywać wiele zakładów montażowych w niezbędne części, zapewniając płynny i szybki przepływ towarów. Ta skalowalność jest niezbędna w branżach, w których występują sezonowe wahania popytu lub szybkie zmiany technologiczne.
Konsystencja tłoczonych części metalowych upraszcza proces montażu. Kiedy każda część jest identyczna z drugą, zautomatyzowane roboty montażowe mogą działać z większą wydajnością i mniejszą liczbą przerw. To zmniejszenie zmienności montażu prowadzi do wyższej jakości produktów końcowych i niższych ogólnych kosztów produkcji. Możliwość wytwarzania złożonych, wielofunkcyjnych komponentów w jednej operacji tłoczenia zmniejsza również liczbę oddzielnych części, które należy śledzić i montować, co jeszcze bardziej usprawnia logistykę nowoczesnej produkcji. W miarę ciągłego rozwoju produkcji strategiczna integracja zaawansowanej technologii tłoczenia części metalowych pozostaje kamieniem węgielnym konkurencyjności przemysłu i innowacji technicznych.
 Company Profile
AKTUALNOŚCI
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Prawo autorskie © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
