

 Eng



 Dom / Aktualności / Wiadomości branżowe / Tłoczenie o wysokiej precyzji: tolerancje, oprzyrządowanie, przewodnik po materiałach i zaopatrzeniu
Tłoczenie o wysokiej precyzji: tolerancje, oprzyrządowanie, przewodnik po materiałach i zaopatrzeniu
 2026.10.22
 Wiadomości branżowe
Sprężyna stykowa ze stali nierdzewnej o grubości 0,4 mm do miniaturowego wyłącznika automatycznego ma szczelinę stykową ± 0,03 mm, granicę zadziorów wynoszącą 0,02 mm i płaskość wynoszącą 0,05 mm na rozpiętości 25 mm. Prasa, która ją tworzy, może być maszyną o masie 45 ton – niczym nie wyróżniającym się na karcie specyfikacji. Tym, co faktycznie sprawia, że ta część jest „wysoką precyzją”, jest wszystko wokół prasy: układ paska, prześwit matrycy, certyfikat materiałowy, wbudowany czujnik, który zatrzymuje skok, gdy kula nie zostanie wyrzucona, oraz raport wymiarowy przesyłany wraz z przesyłką.
Robocza definicja jest więc następująca: tłoczenie o wysokiej precyzji to proces z matrycą progresywną, w którym tolerancja wymiarowa, wysokość zadziorów, płaskość i powtarzalność poszczególnych partii są kontrolowane na tyle ściśle, że część może przejść bezpośrednio do montażu bez sortowania, przeróbek lub 100% kontroli. Wszystko, co następuje, wyjaśnia, w jaki sposób skonstruowano to sterowanie, ile kosztuje, gdzie po cichu zawodzi oraz w jaki sposób kupujący może go określić i zakwalifikować bez odkrywania problemów po sześciu tygodniach od rozpoczęcia produkcji.
Przed szczegółem warto wyciągnąć trzy wnioski:
- Precyzja jest projektowana w części i narzędziu, a nie wybierana na prasie. Około 70–80% osiągalnej tolerancji jest ustalane przez geometrię części, wybór materiału i konstrukcję matrycy przed pierwszym skokiem.
- Tolerancja i koszt nie są powiązane liniowo. Dokręcenie wymiaru niekrytycznego od ±0,20 mm do ±0,05 mm jest prawie dowolne; dokręcenie krytycznego z ± 0,05 mm do ± 0,02 mm może zwiększyć koszt oprzyrządowania o 30–60%.
- Większość odchyleń jakościowych w tłoczonych elementach ma swoje źródło w zmienności materiału i zużyciu narzędzia, a nie w dokładności maszyny. Kupujący, którzy zarządzają tymi dwiema zmiennymi, rzadko mają argumenty dotyczące tolerancji.
Co oznacza wysoka precyzja tłoczenia w praktyce
Nie ma uniwersalnego standardu definiującego „wysoką precyzję” w tłoczeniu. Różni dostawcy wyznaczają granicę w różnych miejscach, dlatego zamówienie zawierające po prostu informację „wysoka precyzja” jest prawie bez znaczenia. Liczy się zakres tolerancji, w jakim oprzyrządowanie jest zbudowane w całym cyklu produkcyjnym, a nie tylko w przypadku pierwszej próbki.
Przydatnym sposobem określenia możliwości jest klasa tolerancji, ponieważ klasa wpływa na budżet narzędzi, metodę kontroli i wielkość, przy której ekonomika nadal się sprawdza.
| Klasa | Tolerancja cech krytycznych | Wysokość zadziorów (typowa) | Płaskość powyżej 100 mm | Części reprezentatywne |
|---|---|---|---|---|
| Ogólna blacha | ±0,20 mm | ≤0,10 mm | 0,30 mm | Wsporniki, osłony, panele podwozia, płyty montażowe |
| Precyzyjne tłoczenie | ±0,05 mm | ≤0,05 mm | 0,10 mm | Osłony złączy, puszki ekranujące, zaciski, wsporniki szyn zbiorczych |
| Tłoczenie o wysokiej precyzji | ±0,02 mm, aż do ±0,01 mm w przypadku wybranych funkcji | ≤0,02–0,03 mm | 0,05 mm | Sprężyny stykowe, elementy przekaźników, laminaty silników, obudowy czujników, małe zespoły precyzyjne |
W tej tabeli warto zwrócić uwagę na dwie rzeczy. Po pierwsze, wymóg dotyczący zadziorów jest zwykle w praktyce trudniejszym ograniczeniem. Limit zadziorów wynoszący 0,05 mm na części o grubości 0,3 mm wydaje się skromny, dopóki nie uwzględni się zużycia stempla przy 500 000 uderzeń. Po drugie, kwalifikator „wybranych cech” ma znaczenie: żadne narzędzie nie trzyma się wszędzie ± 0,01 mm, a rysunek, który wymaga tego na całym świecie, będzie cytowany albo bardzo wysoko, albo wcale.
Precyzja wykracza także poza dwuwymiarowy rysunek. Część może mieć idealne wymiary, a mimo to nie można jej złożyć z powodu skręcenia, wygięcia, stanu krawędzi lub naprężeń szczątkowych powstających po pokryciu galwanicznym. Doświadczeni nabywcy wyraźnie określają te cechy.
Precyzja jest ustalana przed uruchomieniem prasy
Kiedy wytłoczona część wykracza poza tolerancję, instynktowne pytanie brzmi: „Co jest nie tak z maszyną?” Prawie nigdy nie jest to maszyna. Wynik kontrolują cztery dźwignie, ustawione w tej kolejności.
Projektowanie części i projektowanie do produkcji
Najczęstszą przyczyną niewykonalnego projektu tłoczenia o wysokiej precyzji jest rysunek odziedziczony z procesu obróbki lub odlewania ciśnieniowego. Części obrabiane rutynowo wymagają ostrych narożników wewnętrznych, głębokich, wąskich kieszeni i różnic w grubości ścianek, których matryca nie jest w stanie odtworzyć ekonomicznie. Wersja przyjazna tłoczeniu — dodano relief, dostosowane promienie zgięcia, przeorientowano elementy tak, aby znajdowały się w jednej stacji — często eliminuje koszty bez dotykania funkcji.
Minimalny promień zgięcia jest dobrym sposobem na wczesną kontrolę. W przypadku stali miękkiej można uzyskać promień wewnętrzny 0,8–1,0-krotności grubości materiału bez pękania; w przypadku stali austenitycznej należy pozostawić grubość około 2 razy większą ze względu na utwardzanie przez zgniot i sprężynowanie. Wszystko, co jest ciaśniejsze, wymaga albo innego materiału, wyżarzania między operacjami, albo przeprojektowania.
Luz matrycy i układ pasków
Luz cięcia wynosi zazwyczaj 5–8% grubości materiału na stronę w przypadku stali węglowej, nieco mniej w przypadku stali nierdzewnej i mosiądzu, nieco więcej w przypadku aluminium. Zbyt mały luz zwiększa siłę przebijania, przyspiesza zużycie i powoduje wtórne ścinanie oraz większy zadzior; za dużo powoduje przewrócenie się, szorstką powierzchnię pęknięcia i zadzior, który raczej się wygina niż ścina.
Układ pasków reguluje powtarzalność w takim samym stopniu jak sama matryca. Otwory prowadzące, które lokalizują każdą stację, odpowiednia szerokość nośnika, spójne szerokości mostków między częściami i zrównoważony przepływ materiału wokół taśmy zmniejszają błąd pozycjonowania. W przypadku prac wymagających dużej precyzji taśma jest często projektowana w taki sposób, że krytyczne cechy powstają na tej samej stacji, a nie są ponownie rejestrowane w dalszej części procesu — każda ponowna rejestracja stwarza możliwość popełnienia błędu w układaniu stosów.
Konsystencja materiału
Matryca zbudowana dla podłoża o 180 HV będzie wytwarzać inne wymiary, gdy dotrze cewka o 220 HV, ponieważ sprężyna powrotna skaluje się wraz z granicą plastyczności. Zmiana twardości między cewkami wynosząca 20 HV jest powszechna w gatunkach komercyjnych i wystarcza do przesunięcia kąta zgięcia o 0,5–1,5 stopnia. Kupujący kupujący wytłoczki o wysokiej precyzji powinni spodziewać się przychodzących certyfikatów materiałowych potwierdzających twardość i właściwości mechaniczne, a dostawcy powinni pobierać z nich próbki. Jeżeli wymagania są naprawdę rygorystyczne, należy określić zakres twardości, a nie tylko klasę.
Kontrola procesu na podłodze
Umrze noszenie. Stal węglowa pracująca metodą matrycową wymaga zazwyczaj ponownego szlifowania co 100 000–300 000 uderzeń, w zależności od grubości i powłoki; stal nierdzewna jest trudniejsza w obróbce. To, co wyróżnia niezawodnego dostawcę o wysokiej precyzji, to harmonogram ponownego szlifowania oparty na zmierzonej wysokości zadziorów i wymiarach części, a nie na awarii. Wbudowane w matrycę czujniki do wykrywania ślimaków, położenia taśmy, zacięcia i włączania pilota są standardem w przypadku poważnych narzędzi, ponieważ przekształcają przypadek złomu w zatrzymaną prasę, a nie 5000 podejrzanych części.
Łańcuch procesu za częścią tłoczoną o wysokiej precyzji
Wytłaczanie z dużą precyzją rzadko kiedy jest pojedynczą operacją od zwoju do opakowania wysyłkowego. Zrozumienie łańcucha pomaga kupującemu zobaczyć, gdzie leżą koszty i gdzie kryje się ryzyko.
Wykrawanie, przebijanie i formowanie
Progresywna matryca łączy wykrawanie, przekłuwanie, nacinanie, gięcie, ciągnienie i zbijanie na 6–20 stacjach. Każde stanowisko wykonuje jeden przyrost geometrii, a część pozostaje przymocowana do listwy aż do końcowego odcięcia. Przewaga precyzji wynika z tego, że nigdy nie zwalnia się części: nigdy nie jest ona ponownie mocowana, więc strategia odniesienia jest utrzymywana przez narzędzie, a nie przez operatora.
Funkcje wbudowane
Nowoczesne narzędzia o wysokiej precyzji często obejmują funkcje, które wcześniej były operacjami drugorzędnymi. Gwintowanie w matrycy, nitowanie w matrycy, tyczenie w matrycy, cięcie laserowe w matrycy w celu uzyskania elementów, które w innym przypadku wymagałyby oddzielnego przejścia, a także pomiar wymiaru krytycznego w matrycy — wszystko to ogranicza obsługę. Obsługa ma miejsce wtedy, gdy traci się precyzję — za każdym razem, gdy część opuszcza jedną maszynę i wchodzi do drugiej, pojawia się nowe mocowanie i nowy stos tolerancji.
Operacje wtórne i montaże
Nie wszystko można i należy robić w matrycy. Gratowanie, bębnowanie, formowanie gwintów, spawanie, wkładanie plastikowych form zewnętrznych i montaż kilku wytłoczonych części w podzespół to typowe dalsze etapy. Kiedy element wymaga dwóch wytłoczonych połówek, spoiny, wkładki gwintowanej i elementu z tworzywa sztucznego, skonsolidowanie tej pracy z jednym dostawcą eliminuje stos tolerancji, który pojawia się, gdy trzech dostawców pracuje nad własną interpretacją rysunku.
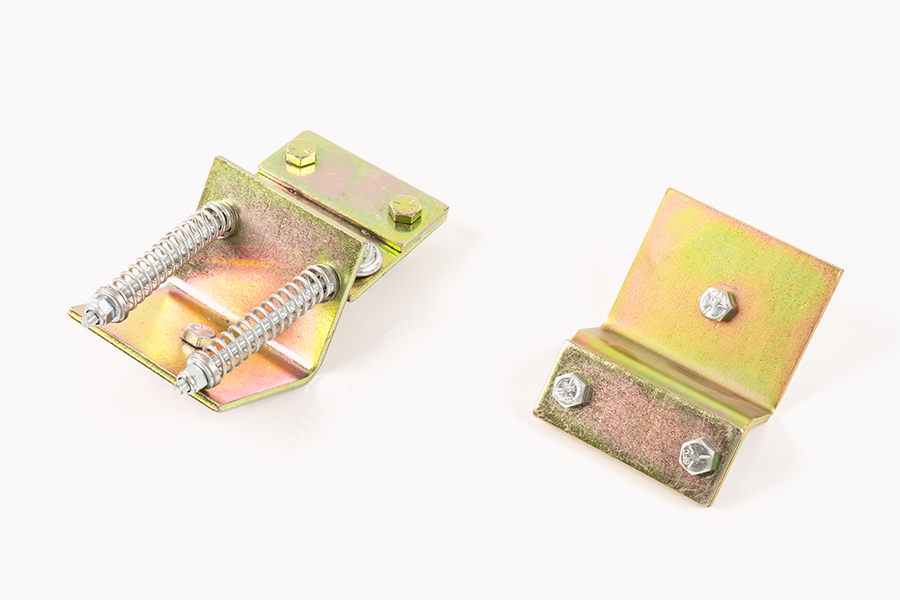
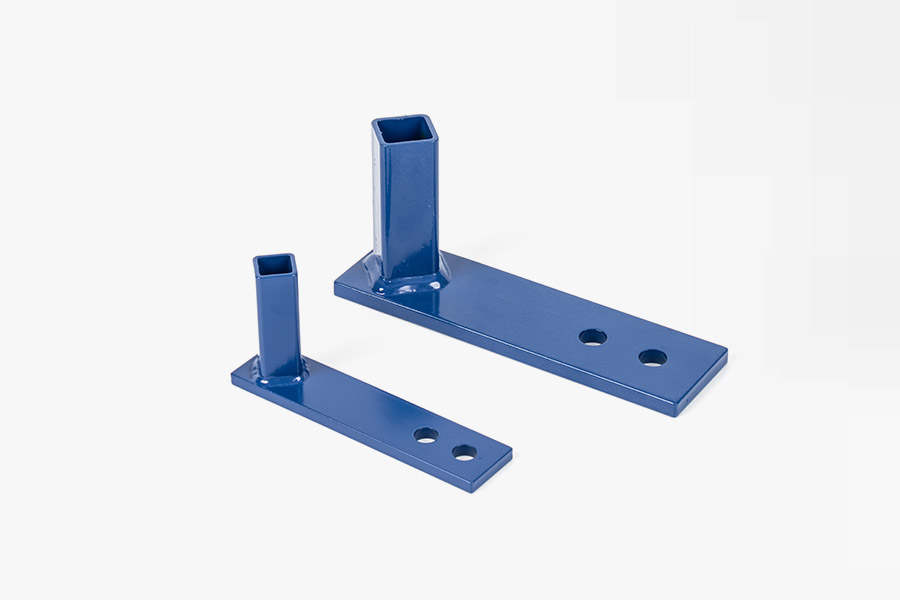
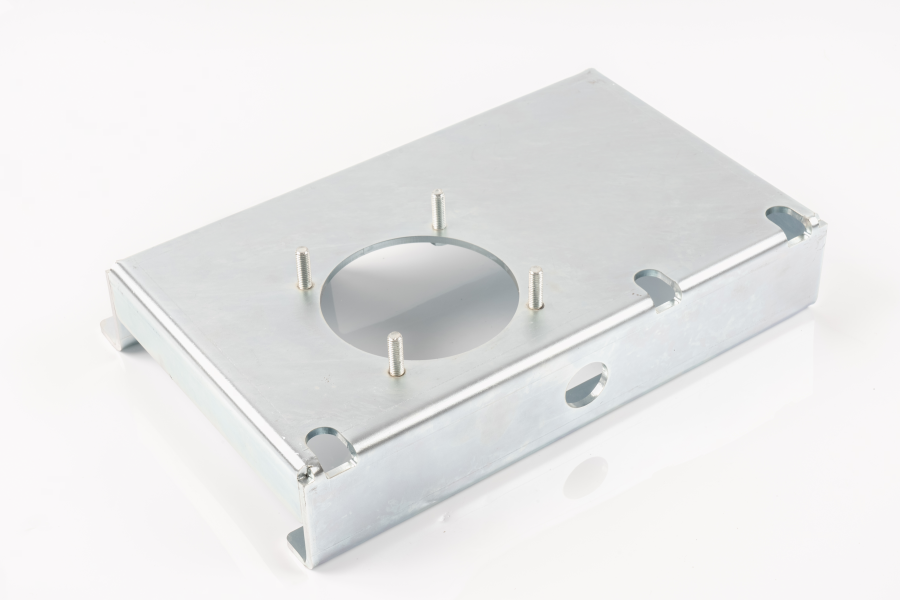 Niestandardowe zespoły i podzespoły wykonane na zamówienie Niestandardowe zespoły i podzespoły, które łączą tłoczenie, spawanie, montaż elementów złącznych i wykańczanie w celu zmniejszenia stosu tolerancji od wielu dostawców. Zobacz produkt →
Praktyczna zasada: jeśli złożenie składa się z więcej niż trzech komponentów i dopasowanie między nimi jest funkcjonalnie krytyczne, należy pozyskać zespół, a nie pojedyncze części. Rozwiązywanie konfliktów o charakterze wymiarowym pomiędzy dwoma dostawcami, z których każdy twierdzi, że mieści się w granicach ich własnej tolerancji, jest kosztowne.
Wybór materiału Ustawia pułap tolerancji
Żaden projekt matrycy nie rekompensuje nieodpowiedniego podłoża. Materiał określa sprężynowanie, osiągalny zadzior, stopień zużycia narzędzia i stopień przemieszczania się części po powlekaniu galwanicznym lub obróbce cieplnej.
| Materiał | Typowa grubość | Formowalność | Odporność na korozję | Gdzie to pasuje |
|---|---|---|---|---|
| Stal węglowa walcowana na zimno (SPCC/DC01) | 0,2–3,0 mm | Znakomicie | Brak bez powłoki | Wsporniki wewnętrzne, części konstrukcyjne, komponenty wrażliwe na koszty |
| Stal cynkowana galwanicznie (SECC) | 0,3–2,0 mm | Dobrze | Umiarkowane | Obudowy elektryczne, podwozia, sprzęt |
| Stal cynkowana ogniowo (SGCC) | 0,4–3,0 mm | Dobrze | Dobrze | Obudowy zewnętrzne, okucia konstrukcyjne |
| Stal nierdzewna 301/304 | 0,1–2,0 mm | Umiarkowane, high springback | Znakomicie | Sprężyny, styki, części urządzeń i sprzętu spożywczego |
| Stal nierdzewna 316 | 0,2–1,5 mm | Umiarkowane | Bardzo dobry, odporny na chlorki | Obudowy morskie, chemiczne i medyczne |
| Aluminium 5052 / 1060 | 0,3–3,0 mm | Dobrze, low springback | Dobrze when anodised | Lekkie obudowy, radiatory, osłony |
| Mosiądz C2680 / miedź C1100 | 0,1–1,5 mm | Znakomicie | Dobrze | Zaciski, szyny zbiorcze, styki, części przewodzące |
| Stal sprężynowa 65Mn/301 | 0,1–1,2 mm | Dość, wymaga odprężenia | Słabe bez powłoki | Zaciski, sprężyny, elementy mocujące |
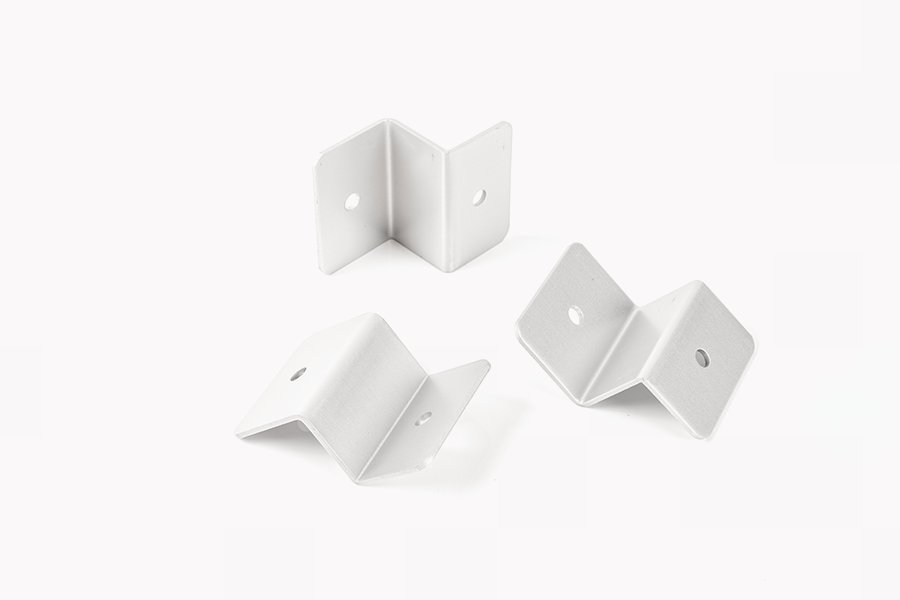
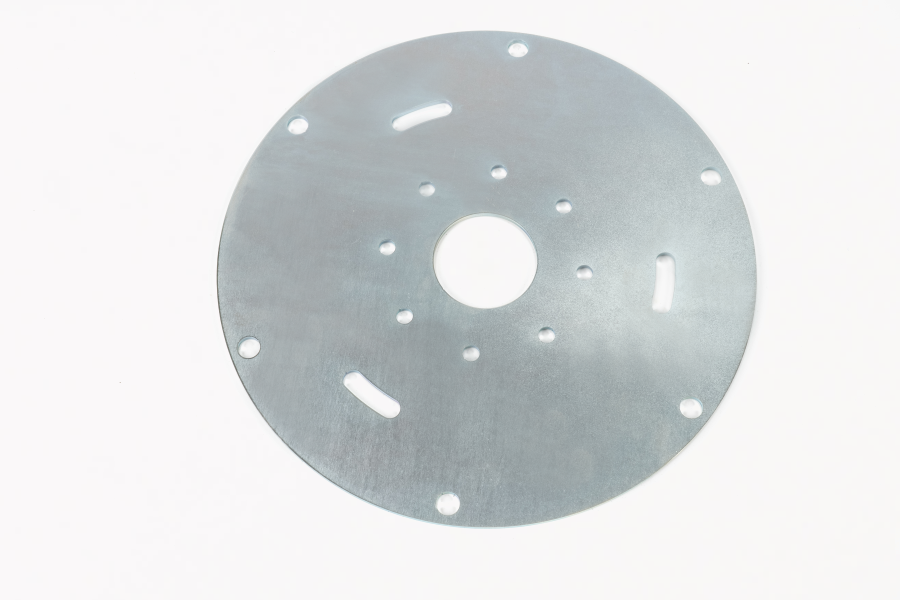
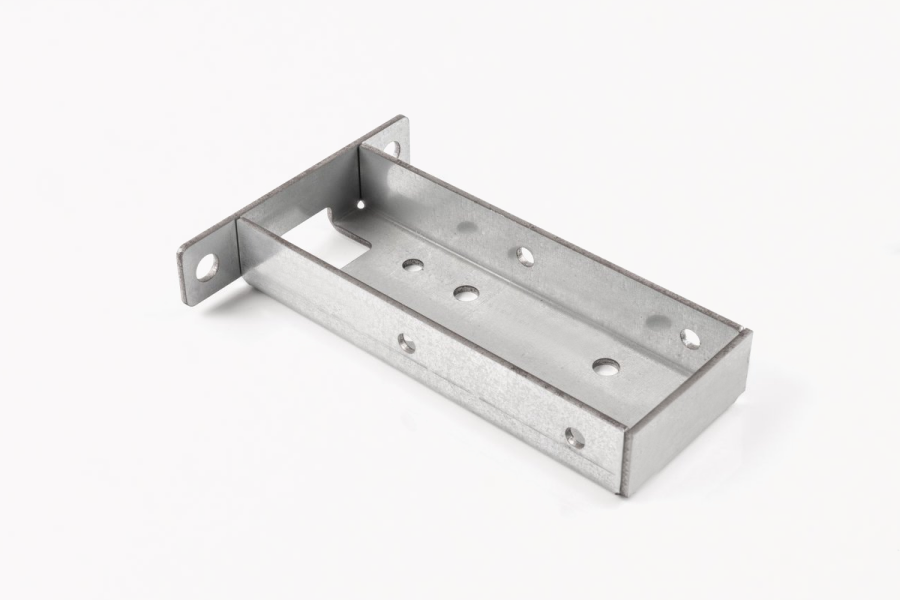 Tłoczenie części metalowych do zastosowań precyzyjnych Precyzyjnie tłoczone części metalowe do samochodów, urządzeń elektronicznych, urządzeń i nowego sprzętu energetycznego, o dokładności wymiarowej, wytrzymałości i płaskości dostosowanej do ram, obudów i złączy. Zobacz produkt →
Dwie istotne decyzje powodują więcej przeróbek niż jakiekolwiek inne. Pierwszym z nich jest zastąpienie gatunku „wystarczająco bliskiego”, aby zaoszczędzić koszty: SECC zamiast SPCC zmienia stan powierzchni i tarcie w matrycy oraz może przesunąć uformowane wymiary o kilka setnych milimetra. Drugim jest ignorowanie kierunku włókien. Zginanie równolegle do kierunku walcowania powoduje pękanie przy mniejszych promieniach niż zginanie w poprzek, więc część, która tworzy się idealnie w jednym kierunku, może ulec uszkodzeniu podczas obracania cewki.
Tolerancja grubości surowego zwoju to kolejny cichy czynnik. Cewki dostępne w handlu są zwykle dostarczane w zakresie ±0,05 mm lub ±10% wartości nominalnej, w zależności od tego, która wartość jest większa. W przypadku części o grubości 0,5 mm wymagającej całkowitej wysokości ± 0,03 mm sama tolerancja cewki może pochłonąć cały budżet. Kupujący z tego zakresu powinni określić mniejszą tolerancję grubości materiału i spodziewać się, że za to zapłacą.
Jak tolerancja, GD&T i kontrola pasują do siebie
Rysunek pełen objaśnień ± 0,02 mm bez punktów odniesienia i bez podanej metody kontroli stanowi zaproszenie do dyskusji. Wymiarowanie geometryczne i tolerancja rozwiązują ten problem poprzez zdefiniowanie funkcjonalnych punktów odniesienia i oddzielenie rozmiaru od formy, orientacji i położenia. Na przykład oznaczenie pozycji o średnicy 0,05 mm w MMC na dwóch otworach montażowych informuje wytwórcę narzędzi dokładnie, co musi osiągnąć matryca, a inspektorowi dokładnie informuje, co należy zmierzyć — i pozwala na dodatkową tolerancję, której nie zapewnia zwykła tolerancja pudełkowa ± 0,02 mm.
Trzy praktyczne konwencje warto uzgodnić z każdym dostawcą na etapie wyceny:
- Które cechy są krytyczne, które są najważniejsze, a które mają jedynie charakter referencyjny. Większość rysunków nie rozróżnia, więc wszystko jest sprawdzane i wszystko kosztuje.
- Docelowa zdolność procesu w zakresie charakterystyk krytycznych. Powszechną wartością bazową jest Cpk wynoszący 1,33, a dla części samochodowych lub związanych z bezpieczeństwem – 1,67.
- Czy kontrola pierwszego artykułu to układ pełnowymiarowy, czy kontrola ograniczona i czy należy ją powtórzyć po jakiejkolwiek modyfikacji oprzyrządowania.
Sprzęt kontrolny powinien odpowiadać tolerancji, a nie przekraczać jej o tyle, aby dominował koszt pomiaru. Typowy proces o wysokiej precyzji wykorzystuje współrzędnościową maszynę pomiarową do pierwszych artykułów i złożonej geometrii, system optyczny lub wizyjny do płaskich elementów i zadziorów, projektor profilowy do promieni i kątów, tester chropowatości do stanu krawędzi i powierzchni oraz ręczne mierniki do kontroli wysokiej częstotliwości na linii. Badanie twardości i pomiar grubości powłoki uzupełniają obraz części poddawanych obróbce cieplnej lub platerowaniu.
Kontrola tolerancji w hali produkcyjnej jest raczej zadaniem statystycznym niż inspekcyjnym. Sprawdzanie co 200 części i wykreślanie wymiarów krytycznych pokazuje trend zużycia narzędzia na długo przed tym, zanim część przekroczy tolerancję, co pozwala dostawcy na ponowne szlifowanie pod warunkiem, że nie wystąpi awaria. Bardziej szczegółowe omówienie błędów układania i pozycjonowania można znaleźć w tym wyjaśnieniu kontrolowanie tolerancji wymiarowej oraz błędów kształtu i położenia w tłoczeniu o wysokiej precyzji .
Wykończenie powierzchni, poszycie i tolerancja, jaką zużywają
Poszycie dodaje metalu. Warstwa cynku o grubości 10 µm na każdej powierzchni zwiększa część o grubości 0,50 mm do 0,52 mm, co jest wystarczające w przypadku zamka i fatalne w przypadku zacisku wciskanego. Kupujący powinni określić, czy wymiary rysunku mają zastosowanie przed czy po ukończeniu — większość rysunków tego nie robi, a domyślne założenia różnią się w zależności od dostawcy.
| Zakończ | Typowa grubość | Wpływ na wymiary | Rozważania |
|---|---|---|---|
| Cynkowanie galwaniczne | 5–15 µm | Zużywa 10–30 µm całkowitego naddatku po obu stronach | Ryzyko kruchości wodorowej w przypadku stali sprężynowych o wysokiej wytrzymałości; wymagane pieczenie |
| Cynk-nikiel | 8–15 µm | Podobny do cynku | Lepsza wydajność mgły solnej, wyższy koszt |
| Pasywacja (stal nierdzewna) | Poniżej 1 µm | Znikome | Usuwa wolne żelazo; nie zmienia zbytnio wyglądu |
| Nikiel bezprądowy | 3–25 µm | Jednolite, ale muszą być ujęte w budżecie | Dobrze wear resistance and solderability |
| Cynowanie | 3–10 µm | Mały, ale mierzalny w przypadku drobnych funkcji | Przede wszystkim ze względu na lutowność |
| Lakier proszkowy / e-powłoka | 40–100 µm | Znaczące; wymaga maskowania krytycznych cech | Maskowanie zwiększa koszty obsługi |
| Gratownik wibracyjny / bębnowanie | Usuwa 5–25 µm materiału krawędziowego | Zmienia stan krawędzi i może zaokrąglać rogi | Często konieczne jest trzymanie objaśnienia zadziorów |
Kolejność czynności ma znaczenie nie mniejsze niż samo wykończenie. Powłoka po formowaniu jest normalna; poszycie przed formowaniem spowoduje pęknięcie powłoki na każdym zakręcie. Odprężenie stali sprężynowej powinno nastąpić po formowaniu i przed powlekaniem. A jeśli część jest poddawana zarówno obróbce cieplnej, jak i platerowaniu, obróbka cieplna może zmienić wymiary na tyle, że później będzie konieczna operacja wymiarowania.
Oprzyrządowanie: Centrum kosztów rzeczywistych
W przypadku tłoczenia o wysokiej precyzji narzędzie jest produktem. Prasa jest towarem; matryca jest własnością intelektualną, która określa, czy dana część mieści się w tolerancji przy skoku 800 000, a także przy skoku 800. Kupujący, którzy traktują oprzyrządowanie dopiero po namyśle, zwykle płacą za to dwukrotnie.
| Typ narzędzia | Stacje | Wielkość ekonomiczna | Względny koszt narzędzia | Notatki |
|---|---|---|---|---|
| Jednostopniowy | 1 | Poniżej 5000 sztuk rocznie | 1× | Prosta, powolna, zależna od operatora precyzja |
| Związek | 1 (puste i formularz razem) | 5 000–50 000 sztuk | 2–3× | Dobrze for flat parts with one forming step |
| Postępowy | 6–20 | 50 000 sztuk i więcej | 5–15× | Domyślny wybór do prac wymagających dużej precyzji |
| Przeniesienie | Wiele, część przenoszona pomiędzy prasami | Duża objętość, duże części | Wysoka | Stosowane, gdy część jest zbyt duża na pasek |
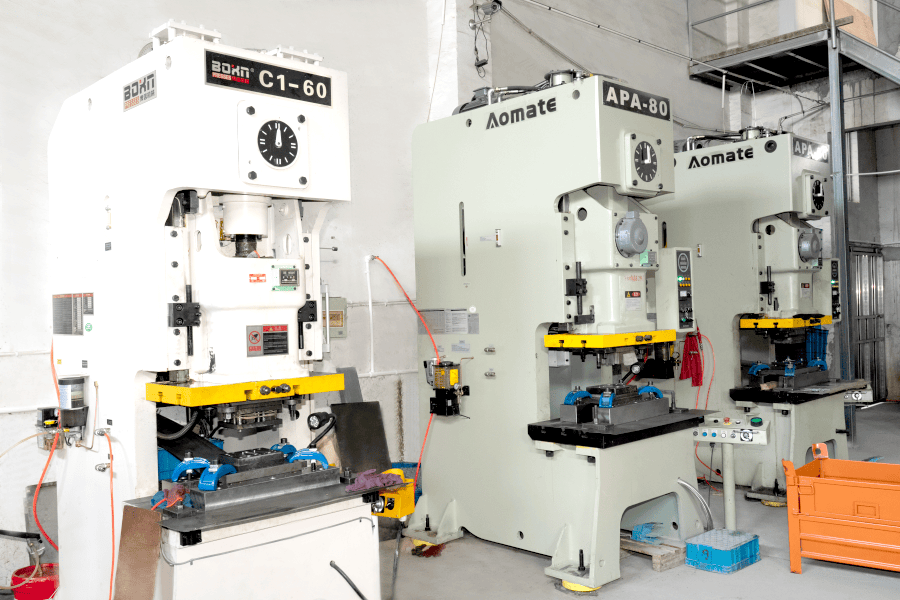 Niestandardowe usługi tłoczenia o wysokiej precyzji Wysoka-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Zobacz produkt →
W każdej dyskusji na temat narzędzi pojawia się pięć terminów komercyjnych i żaden z nich zwykle nie jest dobrowolny:
- Własność. Kto jest właścicielem matrycy i na jakich warunkach kupujący może zabrać ją do innej prasy? Narzędzie, które pasuje tylko do łoża prasy jednego dostawcy, ma ograniczoną wartość transferu.
- Oczekiwana żywotność. Zwykle podawany w uderzeniach przed poważnym remontem. Narzędzie zbudowane na 300 000 uderzeń i jedno zbudowane na 3 000 000 wygląda podobnie w ofercie i znacznie różni się kosztem pięcioletnim.
- Części zamienne i zużywalne. Stemple, wkładki i sprężyny są materiałami eksploatacyjnymi. To, czy są one magazynowane lokalnie, czy wysyłane z zagranicy, determinuje czas naprawy po uszkodzeniu.
- Polityka rewizji. Ile zmian inżynieryjnych jest uwzględnionych, za jaką cenę i ile czasu zajmuje wdrożenie zmiany.
- Dodatek przemiałowy. Matryca musi być zaprojektowana z wystarczającą ilością materiału, aby można ją było kilkakrotnie przeszlifować przed wymianą. Narzędzie wyszlifowane do granic możliwości już pierwszego dnia nie ma żywotności.
Czas realizacji oprzyrządowania dla matrycy progresywnej w zakresie 6–20 stacji wynosi zazwyczaj 4–8 tygodni, włączając próbę i zatwierdzenie pierwszego artykułu, i jest dłuższy w przypadku czujników wbudowanych w matrycę, złożonych krzywek lub wąskich tolerancji położenia. Kupujący planujący wprowadzenie produktu na rynek powinni traktować ten czas realizacji jako część ścieżki krytycznej, a nie jako szczegół do rozwiązania po zamrożeniu projektu.
Kiedy stemplowanie pokonuje inne procesy, a kiedy nie
Wytłaczanie o wysokiej precyzji nie jest automatycznie właściwą odpowiedzią. Ma wysoki koszt stały i bardzo niski koszt zmienny, co czyni go nie do pobicia pod względem ilościowym i wątpliwym poniżej kilku tysięcy sztuk.
| Proces | Koszt konfiguracji | Koszt jednostkowy 10 000 sztuk | Osiągalna tolerancja | Najlepszy zespół głośności |
|---|---|---|---|---|
| Wysoka precision progressive stamping | Wysoka (tooling) | Bardzo niski | ±0,02 mm | 20 000 do kilku milionów |
| Cięcie laserem plus gięcie | Bardzo niski | Średni | ±0,10–0,20 mm | 1 do 5000 |
| Wykrawanie CNC | Niski do średniego | Niski do średniego | ±0,10 mm | 500 do 20 000 |
| Trawienie fotochemiczne | Średni | Średni | ±0,02 mm on thin material | 1 do 100 000, tylko cienkie części |
| Odlewanie ciśnieniowe i obróbka skrawaniem | Wysoka | Niski | ±0,05 mm | 10 000 i więcej, geometria 3D |
Punkt przecięcia nie jest stały. Prosty płaski wspornik z dwoma otworami może uzasadniać użycie narzędzia w ilości 3000 sztuk, ponieważ samo narzędzie jest tanie. Złożona matryca progresywna z gwintowaniem w matrycy i ośmioma stacjami formującymi może potrzebować 50 000 sztuk, zanim zwróci się oprzyrządowaniu. Uczciwym sposobem na podjęcie decyzji jest modelowanie całkowitego kosztu w oczekiwanym okresie użytkowania produktu, w tym prawdopodobieństwa zmiany projektu — zmiana projektu jest tania w przypadku cięcia laserowego i kosztowna w przypadku oprzyrządowania.
W przypadku produktów o wielkości od 2 000 do 20 000 sztuk istnieje przydatna środkowa ścieżka: zbuduj matrycę progresywną z mniejszą liczbą stanowisk i wykonaj pozostałe operacje, takie jak gwintowanie i montaż, w trybie offline, aż do momentu, gdy objętości uzasadnią ich dodanie. Dzięki temu początkowe wydatki na narzędzia są niskie, bez angażowania się w proces, który nie będzie skalowany.
Wady pojawiające się podczas stemplowania o wysokiej precyzji
Prawie każda wada w precyzyjnym tłoczeniu ma znaną przyczynę i znany środek zaradczy. Różnią się tym, czy dostawca oprzyrządował proces tak, aby wykryć go wcześnie. Poniższa tabela przedstawia awarie najczęściej spotykane podczas kontroli przychodzącej.
| Wada | Zwykła przyczyna | Zapobieganie |
|---|---|---|
| Zadziory powyżej limitu | Zużyty stempel lub wkładka matrycy, nieprawidłowy luz | Luz 5–8% na stronę, zaplanowane przeszlifowanie, wysokość zadziorów monitorowana w formie trendu |
| Dryf wymiarowy w poprzek biegu | Zużycie narzędzia, błąd podawania taśmy, przychodząca zmiana twardości | Czujnik pilota w matrycy, SPC w zakresie wymiarów krytycznych, certyfikaty materiałowe z zakresem twardości |
| Skręt i płaskość powodują awarię | Nierówne naprężenia szczątkowe, asymetryczne formowanie, słabe podparcie taśmy | Zrównoważony układ pasków, wyżarzanie odprężające, poziomowanie liniowe |
| Ściąganie ślimaka i ślady po matrycy | Niewystarczające usuwanie ślimaków, zła geometria matrycy, słabe smarowanie | Czujniki wykrywania ślimaków, ekstrakcja próżniowa, obróbka powierzchni matrycy |
| Zadrapania i zatarcia | Niewystarczające smarowanie, szorstkie powierzchnie matryc | Oprzyrządowanie powlekane (TiN, DLC), smar dostosowany do materiału |
| Pękanie na zakrętach | Promień zgięcia poniżej minimum, materiał zbyt twardy, kierunek włókien | Promień co najmniej 0,8–1,0 grubości w przypadku stali miękkiej, 2 razy w przypadku stali nierdzewnej; wyżarzanie pomiędzy operacjami |
| Pęcherze na powłoce lub słaba przyczepność | Pozostałości smaru do tłoczenia, niewystarczająca obróbka wstępna | Określony cykl czyszczenia przed powlekaniem, badanie przyczepności pierwszego artykułu |
Na osobną wzmiankę zasługuje jedna wada, ponieważ jest ona niewidoczna przy tłoczeniu i pojawia się później: naprężenia szczątkowe. Uformowana część może mieć idealne wymiary w dniu produkcji i otwierać się lub skręcać po pokryciu galwanicznym, obróbce cieplnej lub po kilku tygodniach przechowywania. Tam, gdzie płaskość jest istotna funkcjonalnie, należy zażądać wyżarzania odprężającego i kontroli płaskości przeprowadzonej po wykończeniu, a nie przed.
Tworzenie zapytania ofertowego, które zwraca liczbę ofertową
Większość opóźnień w ofertach jest spowodowana zapytaniem, a nie dostawcą. Kompletne zapytanie ofertowe dotyczące precyzyjnego stemplowania zawiera następujące elementy, a dostawca, który je otrzymuje, zwykle może odpowiedzieć w ciągu trzech do pięciu dni roboczych.
- Rysunek 2D z pełnym GD&T, punktami odniesienia i określonym standardem tolerancji, a także model 3D, w którym geometria jest złożona.
- Gatunek materiału, grubość z tolerancją, zakres temperamentu lub twardości oraz obowiązująca norma.
- Wymagania dotyczące wykończenia powierzchni, w tym to, czy wymiary obowiązują przed czy po pokryciu.
- Roczny wolumen, wielkość wydania zamówienia i oczekiwana żywotność produktu. Te trzy liczby określają amortyzację narzędzia bardziej niż cokolwiek innego na rysunku.
- Charakterystyka krytyczna do funkcji, wyraźnie oznaczona. Wszystko inne można traktować jako odniesienie do celów cytowania.
- Wymagania dotyczące dokumentacji jakościowej: raport z pierwszego artykułu, plan kontroli, certyfikaty materiałowe, poziom PPAP, jeśli dotyczy.
- Wymagania dotyczące pakowania i etykietowania, w tym wszelkie programy dotyczące pojemników zwrotnych.
- Miejsce przeznaczenia i Incoterms, ponieważ opakowanie eksportowe i fracht znacząco wpływają na koszt wyładunku.
- Cena docelowa i docelowa data rozpoczęcia produkcji, jeśli są stałe. Dostawcy zaprojektują proces uwzględniając jedno i drugie.
Najczęstszym pominięciem jest profil głośności. Oferta obejmująca 100 000 sztuk rocznie i oferta obejmująca 2000 sztuk rocznie z wydaniami miesięcznymi różnią się ponad dwukrotnie w przypadku ceny za część, ponieważ konfiguracja, amortyzacja narzędzi i częstotliwość kontroli są rozłożone na bardzo różne ilości. Podanie pojedynczego numeru zachęca do wyceny pojedynczego numeru i niespodzianki, gdy pojawią się rzeczywiste wydania.
Struktura kosztów: za co faktycznie płacisz
Zrozumienie struktury kosztów czyni negocjacje bardziej produktywnymi, ponieważ przenosi dyskusję z „obniżyć cenę o 8%” do „który z tych elementów można zmienić”.
- Tworzywo. Zwykle 25–45% ceny za sztukę, w zależności od gatunku, grubości, wykorzystania szerokości kręgu i wartości odzysku złomu. Układ pasków, który zmniejsza ilość złomu z 30% do 22%, jest wart więcej niż większość negocjacji cenowych.
- Amortyzacja narzędzi. Rozłożone na podany wolumen. Tutaj założenia dotyczące wolumenu mają największe znaczenie.
- Naciśnij czas. Skoki na minutę pomnożone przez liczbę stanowisk zajmowanych przez część. Część, którą można wyprodukować na matrycy składającej się z 12 stacji, pracującej z szybkością 300 uderzeń na minutę, jest znacznie tańsza niż część wymagająca 20 stacji z szybkością 120 uderzeń na minutę.
- Operacje wtórne. Gwintowanie, gratowanie, spawanie, powlekanie i montaż są pracochłonne i zazwyczaj wiążą się z większymi marżami niż samo tłoczenie.
- Kontrola. Często niedoceniany. Część o 40 tolerowanych charakterystykach sprawdzana przy każdej partii kosztuje znacznie więcej niż część z czterema.
- Pakowanie i logistyka. Opakowania eksportowe, środki pochłaniające wilgoć, zapobieganie rdzy i fracht z portu do miejsca przeznaczenia zwiększają widoczny procent kosztów wyładunku, zwłaszcza w przypadku części o niskiej wartości.
Podczas negocjacji warto zwrócić uwagę na dwa ukryte koszty. Założenia dotyczące stawki złomu znajdują się w cenie jednostkowej i rzadko są ujawniane; pytanie o zakładany poziom złomu jest pytaniem uzasadnionym i odkrywczym. Konsolidacja frachtu to drugie: dostawca zlokalizowany w pobliżu dużego portu kontenerowego może skonsolidować przesyłki i obniżyć koszty transportu w sposób, którego nie uwidoczni się w ofercie.
Kwalifikacja dostawcy: dokumenty, o które należy poprosić
Dostawca stempli o wysokiej precyzji powinien być w stanie wyprodukować następujące produkty bez długich poszukiwań wewnętrznych. Jeśli jakikolwiek element wymaga eskalacji, jest to już informacja o organizacji.
- Certyfikat systemu zarządzania jakością z nazwą jednostki certyfikującej i zakresem obejmującym tłoczenie metali.
- Certyfikaty materiałowe dla konkretnej partii ciepła lub cewki użytej w pierwszym artykule.
- Raport z kontroli pierwszego artykułu zawierający zmierzone wartości w odniesieniu do każdej tolerowanej cechy, a nie znaczników pozytywnego/negatywnego wyniku.
- Plan kontroli procesu określający, które cechy są sprawdzane, jak często i za pomocą jakiego instrumentu.
- Lista wyposażenia zawierająca tonaż prasy, maksymalny rozmiar łoża, częstotliwość skoków i wysokość matrycy — pokazuje, czy oprzyrządowanie rzeczywiście pasuje.
- Zapisy działań naprawczych z ostatnich problemów klientów. Dostawca, u którego nie odnotowano żadnych problemów, jest nowy lub ich nie rejestruje.
- Lista poddostawców w zakresie galwanizacji, obróbki cieplnej i wszelkich operacji zlecanych na zewnątrz, ponieważ większość problemów związanych z jakością ma swoje źródło poza tłocznią.
- Przykładowe opakowanie i standard identyfikacji, w tym możliwość śledzenia partii od zwoju do kartonu.
Audyt lub instruktaż wideo jest wart więcej niż zestaw dokumentów. Obserwacja, jak segregowany jest złom, czy matryce są przechowywane na stojakach z dołączoną dokumentacją konserwacji i czy obszar kontroli jest oddzielony od hali produkcyjnej, mówi doświadczonemu nabywcy więcej o możliwościach niż o certyfikacie.
Współpraca z dostawcą stempli z siedzibą w Ningbo
Ningbo to jedno z najpraktyczniejszych miejsc w Chinach, w którym można zaopatrzyć się w tłoczone części metalowe, głównie ze względu na logistykę. Port obsługuje bardzo duży ruch kontenerowy, a fabryka znajdująca się w odległości około 25 km od portu jest w stanie w ciągu jednego dnia przewieźć gotowy towar z linii produkcyjnej na plac kontenerowy. W przypadku programów eksportowych z wąskimi oknami wysyłkowymi bliskość ta eliminuje kategorię opóźnień, których dostawcy śródlądowi nie mogą uniknąć.
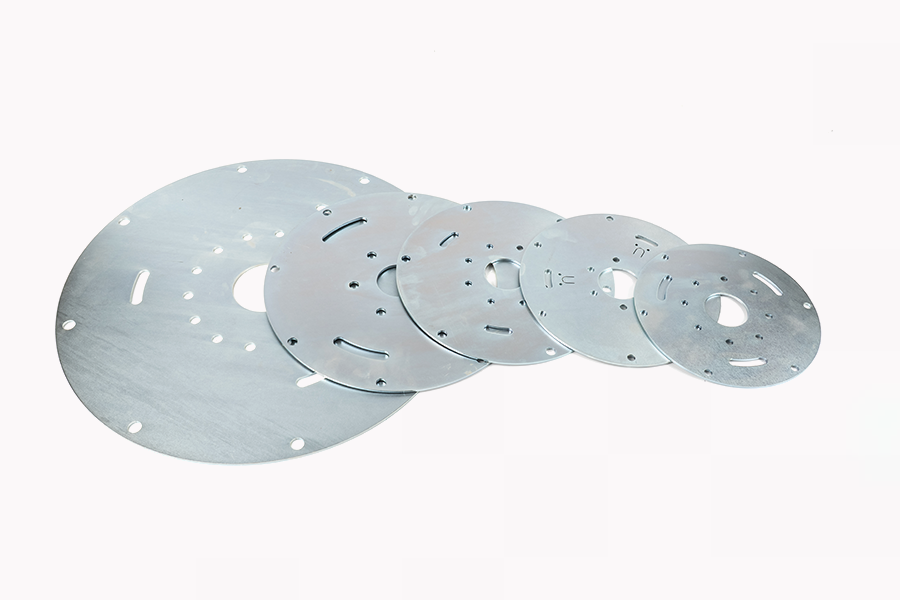
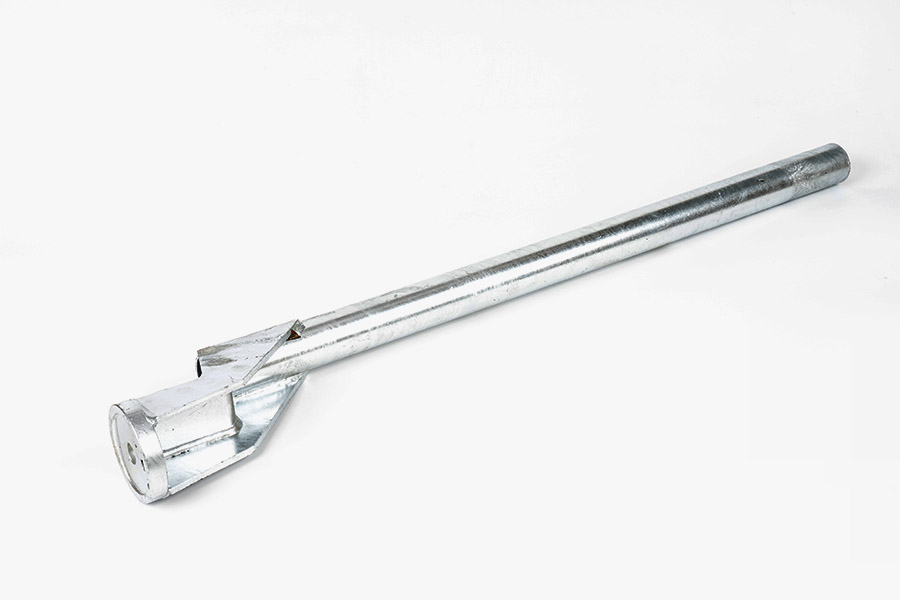
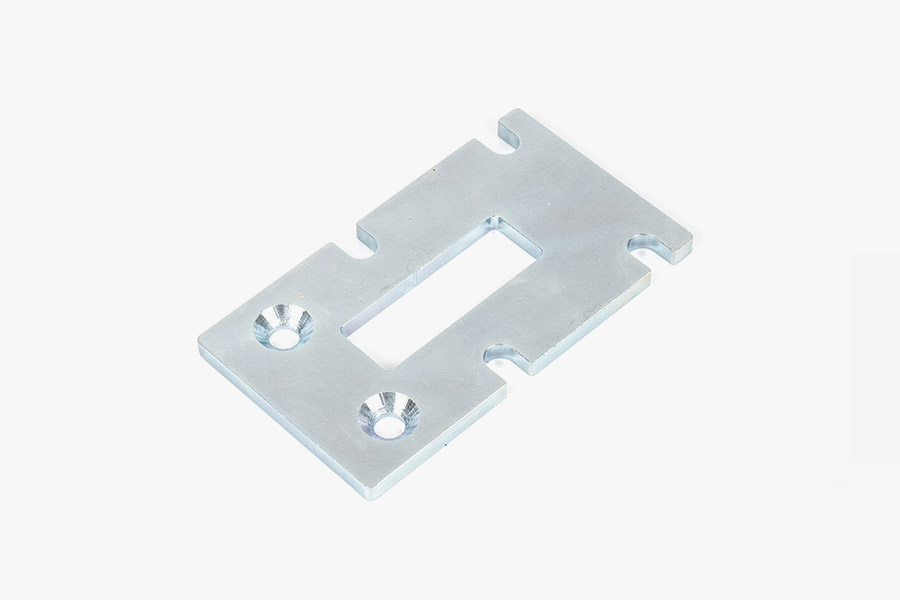
Ningbo Mingli Electric Technology Co., Ltd. to założona w 2017 roku firma producencka i handlowa zajmująca się tłoczonymi częściami metalowymi, częściami z blachy i gotowymi zespołami, o deklarowanej wydajności ponad 5000 ton rocznie i zespole liczącym ponad 50 osób. Podany zakres procesów firmy obejmuje pięć ścieżek, które są powiązane z kategoriami produktów: precyzyjne tłoczenie tłoczonych części metalowych, obróbka blachy elementów blaszanych oraz obróbka gwintów wewnętrznych, spawanie i obróbka tworzyw sztucznych wspomagająca prace montażowe. Rozwój opiera się na indywidualnych potrzebach — części są produkowane na podstawie rysunków lub próbek klientów, a nie z katalogu — a deklarowana działalność firmy jest zorientowana na eksport w Europie, obu Amerykach, Azji Południowo-Wschodniej i na Bliskim Wschodzie.
Dla kupujących profil ten jest najbardziej przydatny w trzech sytuacjach. Po pierwsze, gdy komponent został zaprojektowany w jednym procesie i wymaga optymalizacji pod kątem tłoczenia, ponieważ niestandardowa ścieżka rozwoju pozwala na wczesne zaangażowanie w projekt. Po drugie, gdy część wymaga więcej niż jednego procesu — na przykład tłoczonego wspornika z gwintowaną wkładką i spawanym wzmocnieniem — konsolidacja pozwala uniknąć stosu tolerancji w przypadku współpracy z trzema dostawcami. Po trzecie, gdy wolumeny mieszczą się pomiędzy zakresem małych partii wycinanych laserowo a asortymentem narzędzi dedykowanych o bardzo dużych nakładach, w przypadku którego dostawca z elastyczną wydajnością prasy i mieszanką typów matryc może być bardziej ekonomiczny niż którakolwiek skrajność.
Nadal obowiązuje zwyczajowe badanie due diligence i żadnego z nich nie należy pomijać ze względu na profil firmy. Poproś o certyfikat zarządzania jakością i jego zakres, potwierdź, jakie konkretne certyfikaty posiadasz, a nie zakładaj, poproś o listę wyposażenia uwzględniającą wielkość i tonaż części oraz zapytaj bezpośrednio, które operacje są wykonywane we własnym zakresie, a które zlecane podwykonawcom. Zapytaj także o założenia dotyczące współczynnika złomowania w ofercie oraz o częstotliwość ponownego szlifowania matrycy, która będzie obsługiwała Twoją część. Dostawca, który jasno odpowiada na te cztery pytania, jest zazwyczaj dostawcą kontrolującym swój proces.
Wysoka precyzja tłoczenia nagradza kupujących, którzy traktują to jako zakup inżynieryjny, a nie zakup towarowy. Otrzymana tolerancja jest tolerancją, do której utrzymania zostało zbudowane narzędzie, a narzędzie odzwierciedla dostarczony rysunek, określony materiał i objętość, do której się zobowiązałeś. Uzyskanie tych trzech danych wejściowych tuż przed wycięciem matrycy jest warte więcej niż jakiekolwiek późniejsze negocjacje cenowe.
Praktyczna sekwencja jest krótka. Zdefiniuj najważniejsze cechy, a reszta niech będzie punktem odniesienia. Wybierz gatunek materiału i tolerancję grubości, które pozostawiają miejsce na proces. Uzgodnij metodę kontroli, docelowe możliwości i dokumentację przed pierwszym artykułem, a nie po pierwszej reklamacji. Oraz potwierdź na piśmie, kto jest właścicielem narzędzia, jak długo będzie ono działać i co się stanie, gdy zmieni się projekt. Zrób to, a ±0,02 mm na rysunku przestanie być ryzykowne i zacznie być specyfikacją.
 Company Profile
AKTUALNOŚCI
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Prawo autorskie © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
